

Forstå markedet for vakuumposer i dag
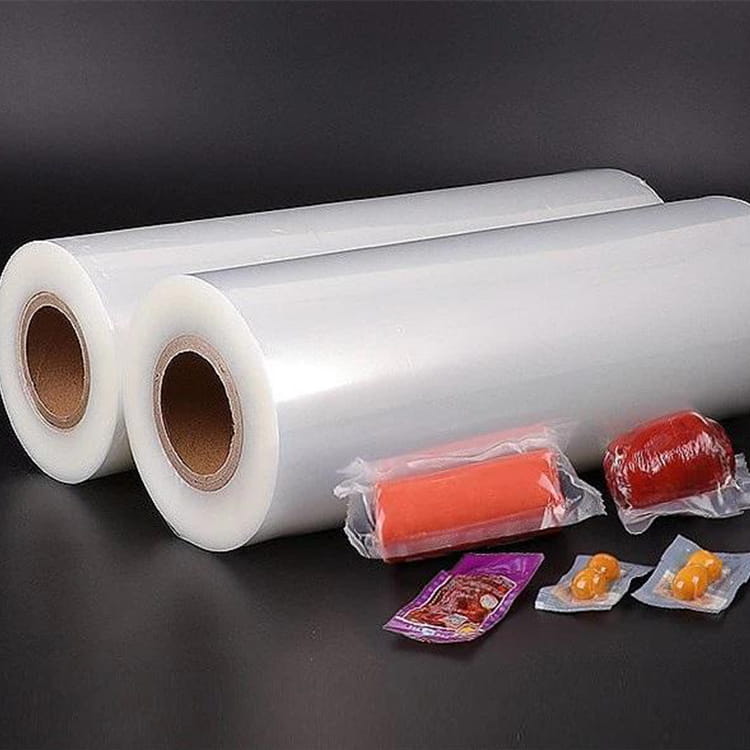
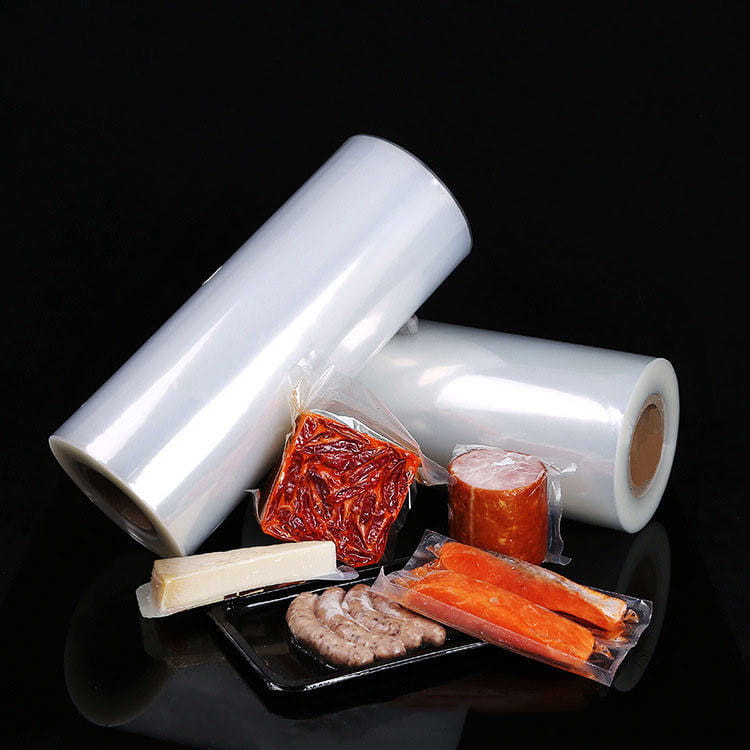
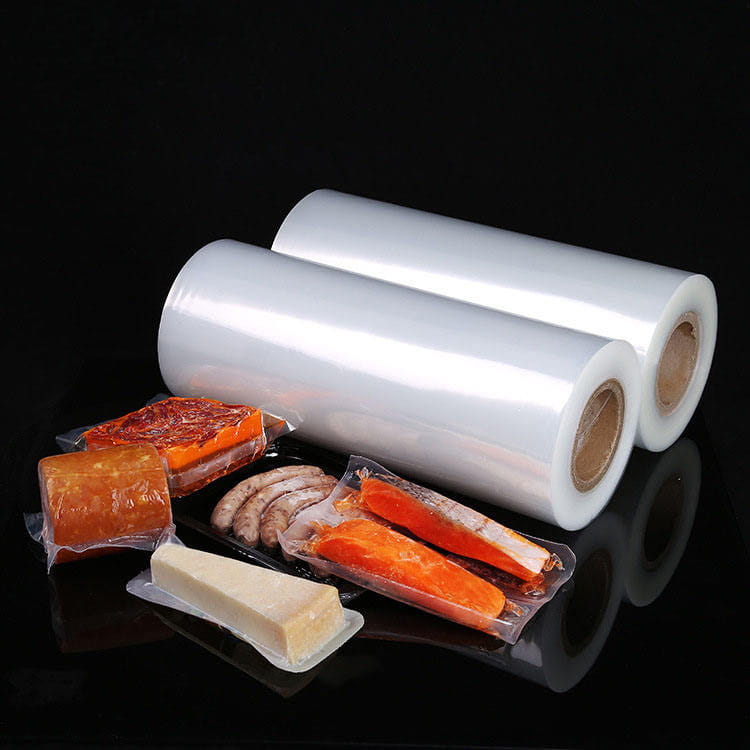
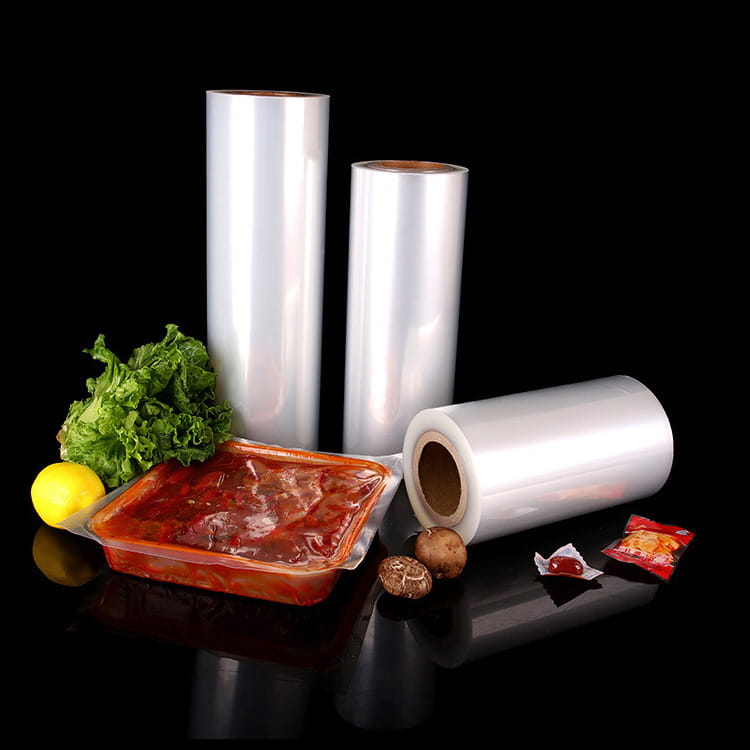
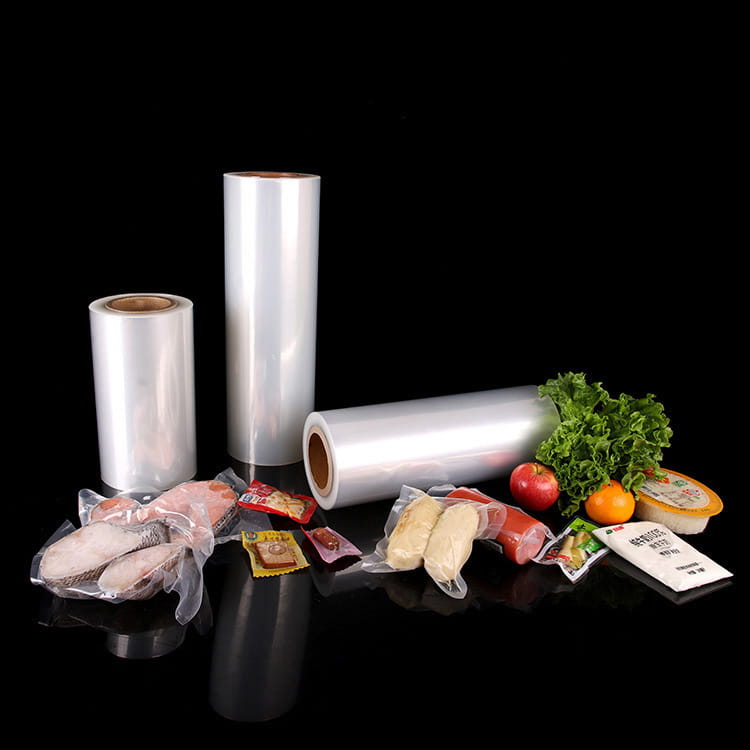
Matmerker som beveger seg bort fra stive brett og krukker, oppdager at fleksibel emballasje endrer mer enn hylleutseendet. Arbeider med dyktige produsenter av vakuumposer påvirker holdbarhet, fraktkostnader og hvordan et produkt presterer når det når en kjøler. Kategorien har vokst raskt fordi fleksible poser bruker mindre materiale per enhet produktvolum, sendes flatere før fylling og gir merker en bredere utskriftsvennlig overflate for historiefortelling. Den veksten har også trukket inn et bredt spekter av leverandører av vakuumposer , fra små regionale omformere til store integrerte film-til-pose-operasjoner, noe som gjør innkjøpsbeslutninger vanskeligere enn enklere.
Den praktiske utfordringen for en kjøper er at to poser kan se nesten like ut på en hylle og oppføre seg helt forskjellig i en distribusjonskjede. Man holder en vakuumforsegling i fjorten måneder; den andre mister integritet etter seks. Forskjellen spores vanligvis tilbake til filmformulering, forseglingsteknikk og kvalitetsdisiplinen til fabrikken som produserte den, ikke utskriften på utsiden. Denne veiledningen går gjennom de tekniske og operasjonelle faktorene som er verdt å sjekke før en innkjøpsordre legges inn, slik at emballasjebeslutninger tas på bevis i stedet for et salgsark.
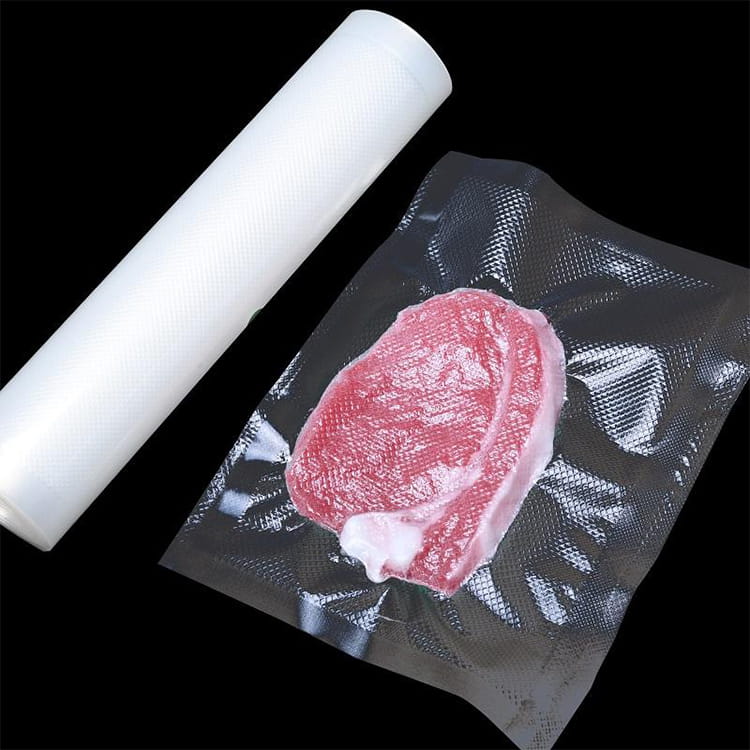
Fleksibelt posepapir tilberedt for fyllingslinjer for matkvalitet
Kjøpere som undersøker en emballasjepose Programmet for første gang antar ofte at materialet er utskiftbart på tvers av leverandører. I praksis varierer filmstruktur, målekonsistens og lamineringsbindingsstyrke nok mellom fabrikker til at den samme nominelle spesifikasjonen kan utføre svært forskjellig når den går gjennom kundens eget vakuumkammer og forseglingsutstyr.
Materialvitenskap bak pålitelige poser av matkvalitet
De fleste matvare-vakuumposer er bygget av en laminert struktur i stedet for et enkelt plastlag. En typisk konstruksjon parer et barrierelag, ofte nylon eller en belagt film, med et polyetylenforseglingslag. Det er her begrepet PA/PE kommer fra: polyamid på utsiden for punkteringsmotstand og trykkbarhet, polyetylen på innsiden for en pålitelig, matsikker varmeforsegling. Anerkjente produsenter av matemballasjefilm kontroller målerens toleranse tett, fordi en film som varierer med noen få mikron over en rull kan forårsake inkonsekvent forsegling på høyhastighetslinjer.
Barriereytelse beskrives vanligvis gjennom oksygenoverføringshastighet og fuktighetsdampoverføringshastighet. Lavere tall på begge betyr lengre beskyttelse mot oksidasjon og foreldelse. Produkter med fettinnhold, som spekemat eller ost, er spesielt følsomme for oksygeninntrengning, så kjøpere som kjøper inn for disse kategoriene bør be om faktiske overføringshastighetsområder i stedet for å akseptere en generisk "høy barriere"-etikett. Diagrammet nedenfor sammenligner typiske ytelsesområder på tvers av vanlige filmtilnærminger som brukes for matvareposer, skåret på en relativ skala der et høyere tall indikerer sterkere ytelse i den kategorien.
Relativ materialytelse på tvers av vanlige vakuumposestrukturer
Sammenligningen illustrerer hvorfor a pa/pe film struktur er fortsatt standardanbefalingen for produkter som trenger å holde et dypt vakuum uten hull i brettelinjene. Mono-lags filmer er lettere og billigere, noe som passer til tørre, hyllestabile varer, men de kan vanligvis ikke matche laminerte strukturer på barriereytelse eller motstand mot slitasje under transport. For bedrifter som vurderer PA/PE vakuumposer mot enklere alternativer avhenger det riktige valget av produktets fuktighetsinnhold, forventet distribusjonstid og om posen skal fryses, siden gjentatte fryse-tine-sykluser legger ekstra belastning på forseglingssømmene.
Vakuumposetyper og forseglingsstiler sammenlignes
Ikke alle vakuumposer er bygget på samme måte, og forseglingsmetoden betyr like mye som selve filmen. A 3-sidig forseglingspose er forseglet på tre kanter med den fjerde åpen for fylling, noe som passer produkter som lastes og deretter vakuumforsegles på kundens eget utstyr. En forhåndsformet vakuumpose , derimot, kan allerede inkludere en bunnkile eller sidekile for stående visning, og velges vanligvis når hyllepresentasjon er like viktig som barrierebeskyttelse.
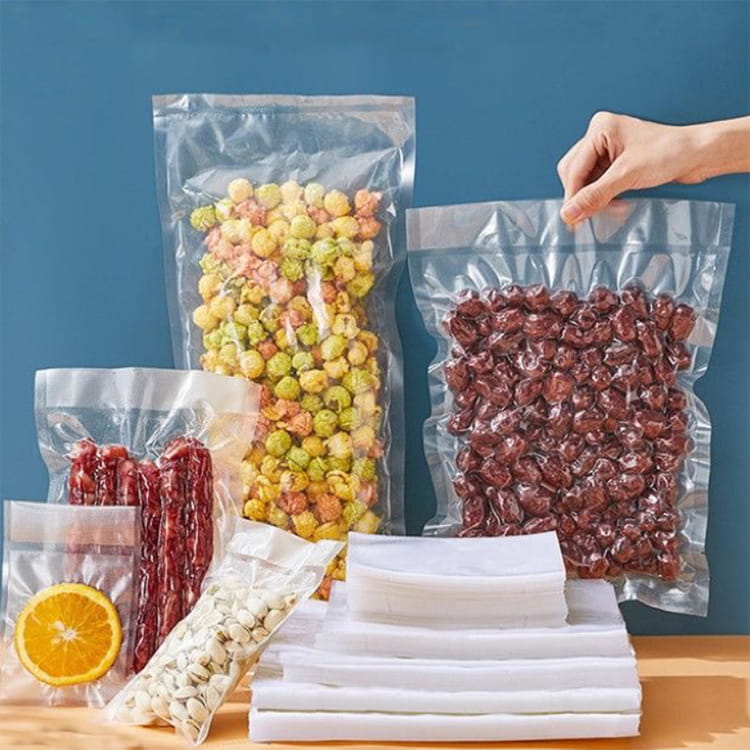
Tresidig forseglet pose før produktet lastes inn
Forseglingsstyrke er tallet som skiller en pose som overlever distribusjon fra en som svikter i et tilfelle et sted mellom fabrikken og butikkhyllen. Det rapporteres vanligvis i newton per femten millimeter forseglingsbredde, basert på en trekktest over den forseglede kanten. Diagrammet nedenfor viser typiske forseglingsstyrkeområder som er rapportert for vanlige poseformater, som er et nyttig referansepunkt når en leverandørs tekniske ark kun gir et enkelt vagt tall.
Kjøpere som fyller sine egne poser på stedet har en tendens til å foretrekke 3-sides formater fordi de forenkler inline lasting, mens merker som selger direkte til detaljhandel ofte foretrekker forhåndsformede stående poser for å vise fordeler. Ingen av formatene er universelt overlegne; riktig valg avhenger av påfyllingslinjen som allerede er på plass og hvordan produktet må stå på en hylle.
Kjerneevalueringskriterier ved valg av leverandør
Når materialet og formatet er avgjort, er det vanskeligere spørsmålet hvilken fabrikk du faktisk skal jobbe med. Kjøpere undersøkt uformelt på tvers av innkjøpsfora har en tendens til å veie et konsistent sett med faktorer, selv om prioriteringsordren skifter avhengig av ordrevolum og produktrisikokategori. En nyttig måte å ramme leverandørevaluering på er en kort sjekkliste som dekker dokumentasjon, driftstilpasning og kommunikasjonskvalitet.
| Evalueringsområde | Hva du skal bekrefte | Hvorfor det betyr noe |
|---|---|---|
| Matsikkerhetssertifisering | Gjeldende, tredjepartsrevidert, omfang samsvarer med produktet | Bekrefter grunnleggende hygiene- og sporbarhetskontroller |
| Minimum bestillingsantall | Skrevet MOQ per SKU, ikke per bestilling | Påvirker lagerrisiko for nye eller sesongbaserte produkter |
| Konsistens i ledetid | Historisk på tid rate, ikke bare oppgitt tid | Beskytter lanseringsdatoer og detaljhandelsforpliktelser |
| Tilpasningsomfang | Utskriftsmetode, måleområde, kilealternativer | Bestemmer hvor langt posen kan matche merkevarebehov |
| Prøve og pilotprosess | Vilje til å kjøre små pilotpartier | Lar en kjøper teste ytelsen før skalering |
Diagrammet nedenfor gjenspeiler hvordan kjøpere vanligvis rangerer disse prioriteringene når de sammenligner tilbud på engrosemballasje, basert på aggregerte innkjøpsundersøkelsesmønstre i stedet for data fra et enkelt selskap.
Omtrentlig vekting rapportert på tvers av uformelle kjøperundersøkelser for emballasje
Produksjonsarbeidsflyt fra film til ferdig pose
Å forstå hvordan en veske faktisk er laget hjelper en kjøper med å stille skarpere spørsmål under en fabrikkrevisjon eller videosamtale. Prosessen går vanligvis gjennom råmaterialeinnhenting, ekstrudering eller laminering av filmstrukturen, overflateutskrift, skjæring i arbeidsbredder, poseforming og forsegling, deretter kvalitetsinspeksjon før pakking for forsendelse. Hvert stadium introduserer et punkt der defekter kan fanges opp tidlig eller gå glipp av helt, avhengig av hvor disiplinert operasjonen er.
Forenklet sekvens brukt av de fleste fleksible emballasjeomformere
De to stadiene som er verdt mest gransking er laminering og forsegling. Dårlig lamineringsbinding kan forårsake lagdelaminering under vakuumforming, som ofte er usynlig inntil posen er fylt og satt under stress. Forseglingskonsistensen avhenger av temperaturkontroll, oppholdstid og trykkensartethet over forseglingsstangen, som alle bør logges og kontrolleres med jevne mellomrom i stedet for å settes en gang og stå alene.
Etterspørselstrender former vakuumposen-kategorien
Etterspørselen etter fleksibel vakuumemballasje i matapplikasjoner har hatt en stigende trend ettersom merker ser etter lettere formater som reduserer fraktvekten og deponivolum sammenlignet med stive alternativer. Kategorier som kjæledyrfôr, snacks og porsjonsproteiner har vært spesielt aktive når det gjelder å skifte mot poseformater i løpet av de siste årene, delvis drevet av forespørsler fra forhandlere om hylleklar emballasje og delvis av forbrukernes preferanse for gjenlukkbare formater.
Illustrerende indeks over vekst i poser i matemballasjekategorier
For en voksende merkevare har denne trenden en praktisk implikasjon: kapasitet ved etablert produsenter av matemballasjefilm kan stramme inn i perioder med høy etterspørsel, så det er viktigere å sikre et leverandørforhold med pålitelige ledetider i høyvekstsesonger enn i roligere perioder når de fleste fabrikker har åpen kapasitet.
Kostnadsstruktur og prisfaktorer
Posepriser er sjelden en enkelt artikkel. Materialkostnader utgjør vanligvis den største andelen, etterfulgt av utskriftskompleksitet, verktøy- eller formkostnader for tilpassede former og frakt. Kjøpere som kun sammenligner et pris per enhet på tvers av leverandører uten å bryte ned disse komponentene, ender ofte opp med å sammenligne epler med appelsiner, siden én leverandør kan oppgi en lavere enhetspris mens de ekskluderer verktøyavgifter som vises senere på fakturaen.
| Kostnadskomponent | Omtrentlig andel | Notater |
|---|---|---|
| Film og harpiksmateriale | 45 til 55 prosent | Varierer med sperrekrav og mål |
| Utskrift and finishing | 15 til 20 prosent | Stiger med fargetall og spesielle finisher |
| Arbeid og omstilling | 10 til 15 prosent | Avhenger av automatiseringsnivå på fabrikk |
| Verktøy og oppsett | 5 til 10 prosent | Engangskostnad, ofte amortisert over volum |
| Frakt og logistikk | 10 til 15 prosent | Følsom for bestillingsstørrelse og leveringsmåte |
Å be om et spesifisert tilbud i stedet for et enkelt samlet nummer gir en kjøper innflytelse til å forhandle komponentene som betyr mest, for eksempel å frafalle verktøyavgifter i bytte mot en langsiktig volumforpliktelse.
Sjekkliste for kvalitetskontroll og sertifisering
Sertifiseringer er et startfilter, ikke en garanti for konsistent produksjon, men de begrenser feltet til fabrikker som i det minste har blitt revidert mot en anerkjent standard. Ved gjennomgang leverandører av matvareposer , hjelper det å skille sertifiseringer som dekker matsikkerhetsstyring fra de som dekker generelle kvalitetssystemer.
- ISO 9001 for generell konsistens i kvalitetsstyring
- ISO 22000 eller HACCP-baserte systemer for matsikkerhetsstyring
- BRC eller lignende forhandleranerkjente emballasjestandarder der eksport til store detaljhandelskjeder er planlagt
- Overholdelsestesting for migrasjon og matkontakt som passer til destinasjonsmarkedet
Utover papirarbeid, spør om in-line inspeksjonspraksis som forseglingsintegritetstesting, metalldeteksjon der det er relevant, og batchsporbarhetsregistreringer. En fabrikk som kan produsere nyere inspeksjonslogger på forespørsel er generelt mer pålitelig enn en som bare tilbyr en sertifikatskanning uten støttende operasjonsdetaljer.
Vanlige bruksområder på tvers av matkategorier
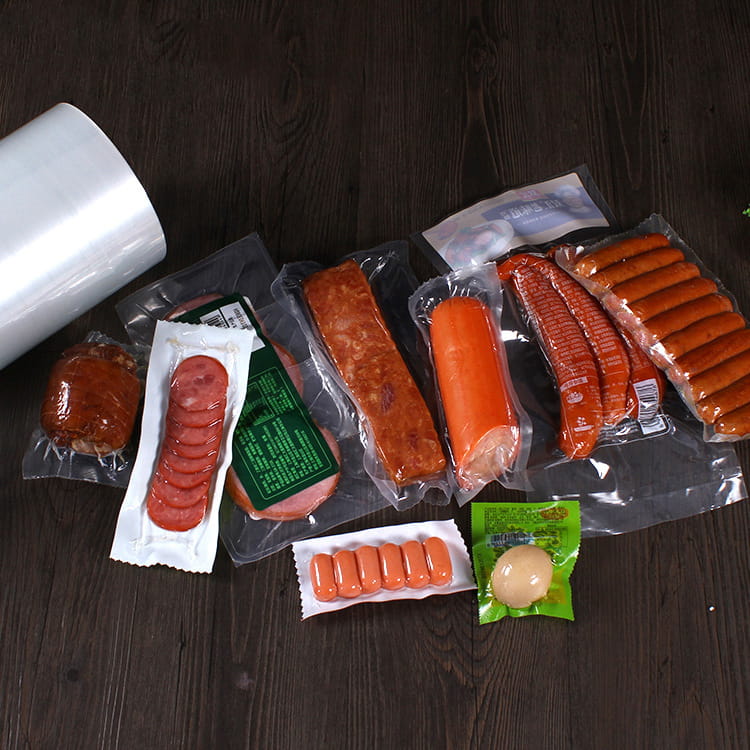
Vakuumposer serverer et bredt spekter av matvarekategorier, og riktig spesifikasjon endres avhengig av produktets fuktighetsinnhold, fettinnhold og forventet holdbarhet.
| Produktkategori | Typisk poseprioritet |
|---|---|
| Spekemat og bearbeidet kjøtt | Høy oksygenbarriere, sterk tetningsintegritet |
| Hard og halvhard ost | Fuktsperre, punkteringsmotstand |
| Brent kaffe | Aromabarriere, kompatibilitet med avgassingsventil |
| Dyremat og godbiter | Holdbarhet, stående hyllepresentasjon |
| Snacks og tørkede varer | Kostnadseffektivitet, utskriftsklarhet |
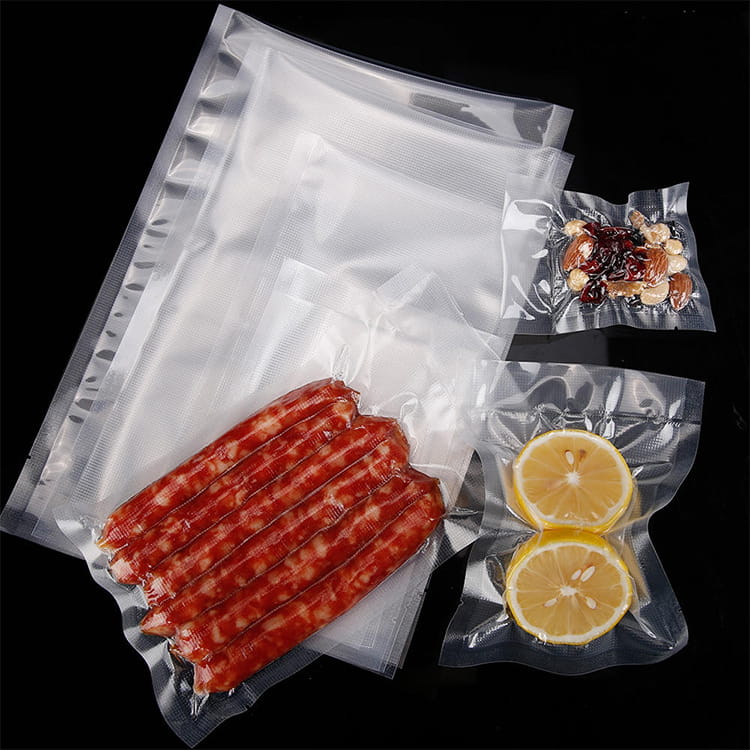
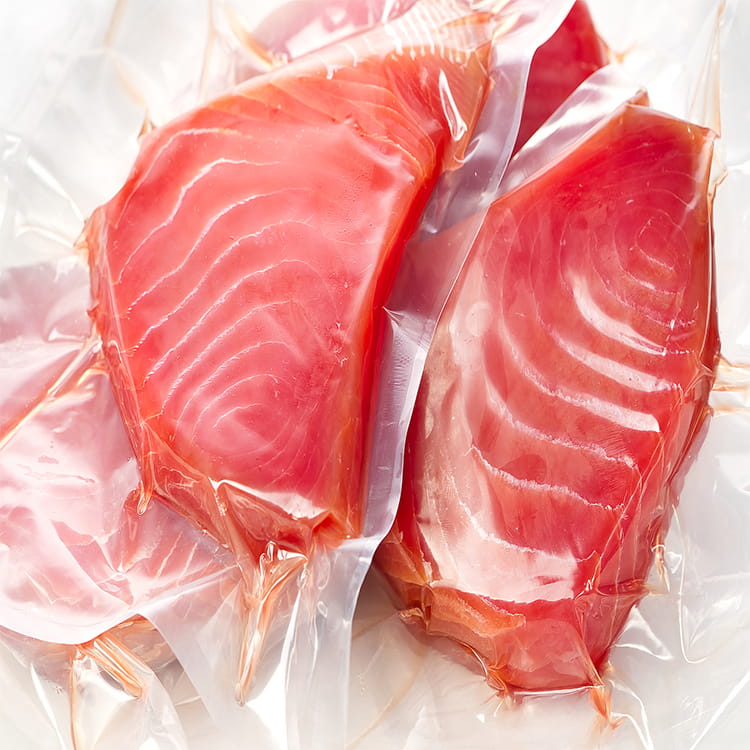
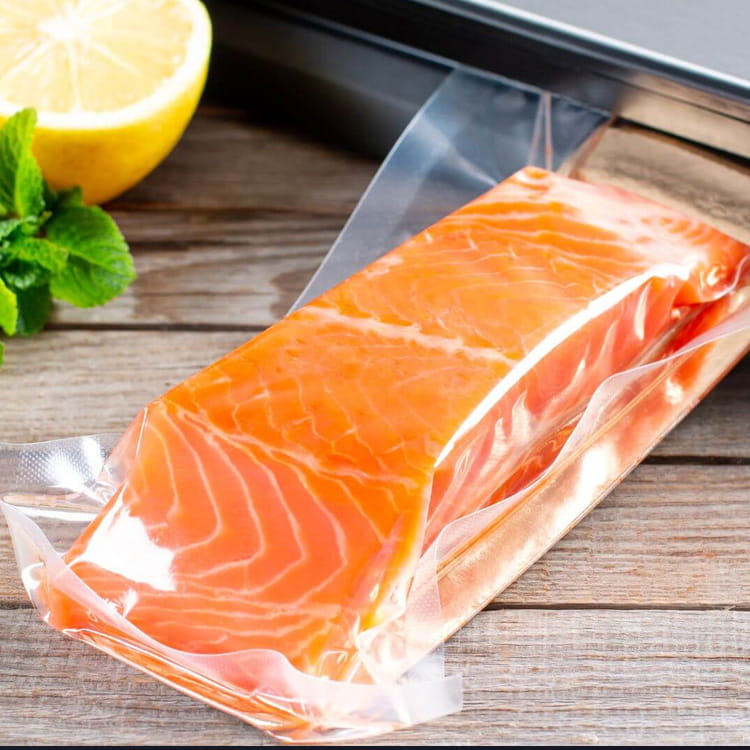
Vakuumforseglet poseformat brukt på tvers av protein- og snackskategorier
Ved å matche posespesifikasjonen til produktkategorien tidlig unngås den vanlige feilen med å overspesifisere barriereytelsen for et tørt, lagringsstabilt produkt, noe som øker kostnadene uten en meningsfull fordel for holdbarheten.
Slik vet du engrosleverandører av vakuumforseglingsposer før du forplikter deg
Før du legger inn en første produksjonsordre, reduserer en kort due-diligence-sekvens risikoen for kostbare overraskelser. Be om fysiske prøver i stedet for å stole på digitale gjengivelser, siden forseglingskvalitet og filmfølelse ikke kan bedømmes ut fra et bilde. Kjør disse prøvene gjennom ditt eget fyllings- og forseglingsutstyr i stedet for leverandørens demonstrasjonslinje, siden utstyrsforskjeller kan gi forskjellige resultater med samme film.
For kjøpere som utforsker tilpassede vakuumposer , er det verdt å spørre spesifikt hvordan en leverandør håndterer utskriftsfargetilpasning på tvers av produksjonsserier, siden fargeavvik mellom batcher er en vanlig klage når en merkevare skalerer forbi sin første ordre. Til slutt, behandle den første produksjonskjøringen som en pilot: bestill den minste kvantiteten leverandøren vil godta, inspiser den fullt ut ved ankomst, og oppskaler først når forseglingskonsistensen og utskriftskvaliteten er bekreftet over en faktisk batch i stedet for en enkelt prøve.
Ofte stilte spørsmål
Q1: Hva er forskjellen mellom en vakuumpose og en standard fleksibel pose?
En vakuumpose er konstruert spesifikt for å tåle luftfjerning uten hull eller sømsvikt, ved å bruke filmstrukturer og forseglingsbredder designet for den påkjenningen, mens en standard fleksibel pose kanskje ikke er klassifisert for vakuumbruk i det hele tatt.
Q2: Hvor lang tid tar det å utvikle en spesialtilpasset vakuumposespesifikasjon?
Utviklingstidslinjene varierer, men en typisk syklus fra innledende spesifikasjon til godkjent produksjonsprøve går over flere uker, og tar hensyn til innkjøp av film, klargjøring av trykkplate eller sylinder, og prøvetestingrunder.
Q3: Kan vakuumposer resirkuleres?
Resirkulerbarhet avhenger av filmstrukturen. Polyetylenstrukturer i monomateriale er generelt lettere å resirkulere gjennom eksisterende fleksible filmstrømmer enn flermaterialelaminater, så merker som prioriterer resirkulerbarhet bør diskutere alternativer for monomaterialer direkte med leverandøren sin.
Q4: Hvilken minimumsbestillingsmengde bør et nytt merke forvente?
Minimumsbestillingskvantiteter varierer mye fra fabrikk og etter om utskrift er tilpasset eller lager, så det er best å be om en skriftlig MOQ-plan per spesifikasjon i stedet for å anta at et enkelt tall gjelder for alle produktlinjer.
Q5: Hvordan testes tetningsstyrken faktisk før en ordre sendes?
Anerkjente omformere kjører pull-tester på prøveforseglinger fra hver produksjonsbatch, og måler kraften som kreves for å skille forseglingen, og kan dele disse testpostene på forespørsel som en del av en kvalitetspakke.