

Forstå PA/PE-koekstruderte rørfilmer i moderne emballasje
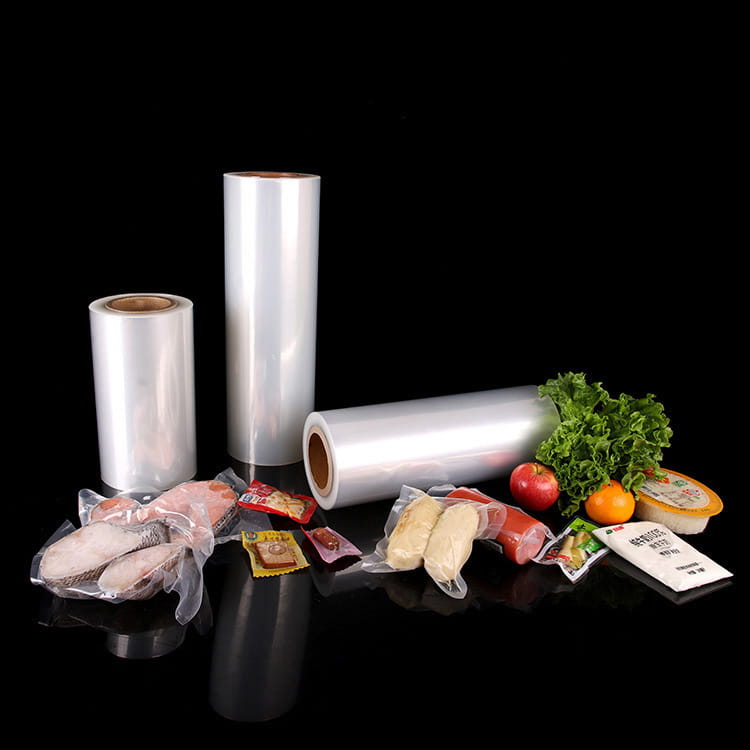
Emballasjeindustrien har gjennomgått betydelig transformasjon de siste to tiårene. Etter hvert som produktkravene utvikler seg, bruker produsentene i økende grad avanserte filmteknologier for å møte strenge krav til holdbarhet, produktbeskyttelse og bærekraft. Blant disse innovasjonene har PA/PE-koekstruderte rørformede filmer dukket opp som en hjørnesteinsteknologi for førsteklasses emballasjeapplikasjoner.
Tradisjonelle enkeltlags- eller tolagsfilmer tjente sin hensikt tilstrekkelig i flere tiår, men moderne forsyningskjeder krever mer sofistikerte løsninger. Fremveksten av e-handel, utvidede distribusjonsnettverk og forbrukernes forventninger til produktkvalitet har skapt en nødvendighet for filmer som tilbyr overlegne barriereegenskaper, mekanisk styrke og allsidighet. Det er her koekstrudert rørformet filmrull teknologi skiller seg fra konvensjonelle tilnærminger.
Denne omfattende veiledningen undersøker de strukturelle, ytelses- og praktiske forskjellene mellom PA/PE-koekstruderte filmer og deres konvensjonelle motstykker. Ved å forstå disse forskjellene, kan emballasjefagfolk ta informerte beslutninger som balanserer ytelseskrav med kostnadsbetraktninger.
Strukturell sammensetning: Grunnlaget for ytelse
Konvensjonelle rørfilmer: Enkelt- og tolagssystemer
Konvensjonelle rørformede filmer bruker vanligvis enkle lagarkitekturer. En enkel enkeltlagsfilm består av polyetylen (PE) eller polypropylen (PP), som gir grunnleggende barriereegenskaper og mekanisk styrke. Mer avanserte konvensjonelle systemer har to lag, som ofte kombinerer ulike polymerkvaliteter for å balansere kostnad og ytelse.
Produksjonsprosessen for konvensjonelle filmer er relativt enkel: en enkelt harpiksstrøm strømmer gjennom en ringformet dyse, danner en boble og produserer en kontinuerlig rørformet struktur. Denne enkelheten oversetter til lavere kapitalutstyrskostnader og enkel produksjonskontroll, noe som gjør konvensjonelle filmer økonomisk attraktive for høyvolumsapplikasjoner der barrierekravene forblir moderate.
Koekstruderte systemer: Multi-Layer Precision Engineering
Flerlags koekstrudert film teknologi endrer fundamentalt hvordan materialer kombineres. I stedet for en enkelt polymerstrøm, tvinger koekstrudering samtidig flere harpiksstrømmer gjennom separate kanaler i samme dyse. Disse strømmene konvergerer og binder seg molekylært når de kommer ut, og skaper en enhetlig film med nøyaktig kontrollerte lagtykkelser og sammensetninger.
En typisk PA/PE koekstrudert konfigurasjon kan inkludere tre til fem forskjellige lag, hver valgt for spesifikke funksjonelle formål. For eksempel fremmer et indre bindelag adhesjon mellom strukturelle lag, oksygenbarrierelag reduserer permeasjonshastigheter, og ytre tetningslag gir mekanisk beskyttelse og overflateegenskaper optimalisert for sekundære prosesseringsoperasjoner.
Mekaniske egenskaper og strukturell integritet
Strekkstyrke og forlengelse
Flerlagsarkitekturen til koekstruderte filmer forbedrer iboende mekanisk ytelse. Kombinasjonen av ulike polymerer med komplementære egenskaper skaper en komposittstruktur hvor hvert lag forsterker de andres svakheter.
Konvensjonelle enkeltlags PE-filmer viser typisk strekkstyrke i maskinretningen (MD) på 20-35 MPa. Koekstruderte PA/PE-systemer oppnår rutinemessig 28-45 MPa ved å innlemme høystyrke PA-barrierelag som bidrar betydelig til den totale strekkmodulen samtidig som de beholder de ønskelige forlengelsesegenskapene.
Punkterings- og rivemotstand
Punkteringsmotstand – evnen til å motstå skarpe punktbelastninger uten å sprekke – skiller premium fra råvarefilmer. Konvensjonelle filmer viser moderate punkteringer på 2-4 kg/mm. Koekstruderte strukturer med optimert lagfordeling og materialvalg oppnår 4-7 kg/mm, noe som gir betydelig bedre beskyttelse mot skader fra skarpe kanter, ru overflater eller støtscenarier som er vanlige i logistikkmiljøer.
Tåreutbredelsen forbedres også i koekstruderte systemer. Innføringen av distinkte lag med varierende rivestyrker skaper interne spenningsfordelingsmønstre som stopper forplantende rifter før de krysser hele filmtykkelsen. Dette fenomenet viser seg spesielt verdifullt for vakuumpakkede produkter der plutselige dekompresjonskrefter ellers kan forårsake katastrofal svikt.
Slagkraft og fleksibel holdbarhet
Forlenget holdbarhet og komplekse forsyningskjeder utsetter filmer for gjentatte mekaniske påkjenninger – kompresjon, bøyning, temperatursvingninger. Konvensjonelle filmer akkumulerer mikrosprekker og stressbleking ettersom indre spenninger akkumuleres. Den koekstruderte PA/PE-arkitekturen fordeler disse sykliske spenningene på tvers av flere lag, noe som dramatisk forlenger flexcrack-initieringstiden. Testing avslører 5-10 ganger forbedring i gjentatt kompresjonsmotstand før synlig skade vises.
Behandlingsevner og produksjonsfleksibilitet
Varmeforseglingsytelse
Forseglingslaget i en koekstrudert film kan konstrueres uavhengig av barrierekrav. Konvensjonelle filmer går på akkord – ved å velge PE-kvaliteter som balanserer barriereegenskaper med tetningsadferd. Koekstruderte systemer dedikerer et ytre lag som er spesifikt optimalisert for tetningsytelse, samtidig som barrierefunksjonen opprettholdes gjennom indre lag.
Denne separasjonen muliggjør forseglingstemperaturer 10-15°C lavere enn konvensjonelle filmer for tilsvarende forseglingsstyrke, reduserer termisk stress på emballerte produkter og forbedrer energieffektiviteten i høyhastighets form-fyll-forseglingsoperasjoner. I tillegg forbedres tetningskvalitetens konsistens dramatisk fordi tetningslagets sammensetning forblir konstant uavhengig av endringer i barrierelagets formulering.
Blekkvedheft og utskrift
Direkte utskrift på filmpakker krever utmerket blekkvedheft, men barrierelagsmaterialer aksepterer ikke alltid blekk lett. Koekstruderte arkitekturer løser dette gjennom dedikerte ytre lag med optimert overflateenergi og kjemisk kompatibilitet for trykkfarger. Konvensjonelle filmer krever ofte koronabehandling eller adhesjonsfremmere; koekstruderte systemer fungerer ofte tilstrekkelig uten forbehandling.
Konvertering og sekundær prosessering
Konverteringsoperasjoner – skjæring, poseforming, hullstansing – påfører intense lokaliserte påkjenninger. Koekstruderte filmer viser overlegen dimensjonsstabilitet under konvertering, og produserer mer konsistente posedimensjoner og færre defekter. Flerlagsstrukturen absorberer energien fra kuttedyser mer effektivt, og reduserer delaminering og kantdeling som er vanlig med konvensjonelle filmer.
Applikasjonsdomener og ytelseskrav
Matemballasje
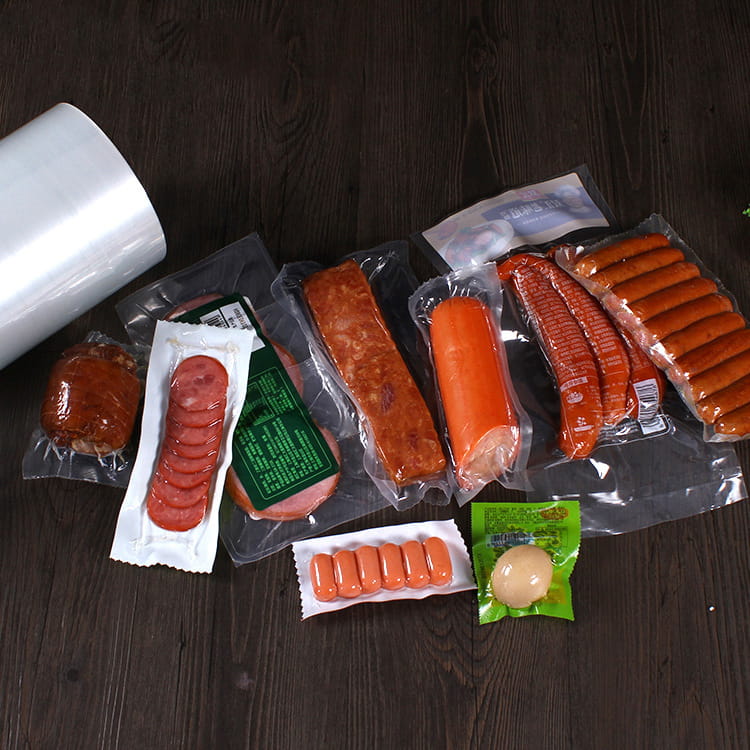
Matemballasje representerer den største applikasjonssektoren for både konvensjonelle og koekstruderte filmer. Ytelsesforskjellen blir imidlertid tydelig med premiumprodukter. Koekstruderte filmer utmerker seg i applikasjoner som krever forlenget holdbarhet: vakuumpakket spekemat, aseptisk ostemballasje, spesialkaffe og ernæringspulver har alle fordel av forbedrede oksygen- og fuktighetsbarrierer.
Konvensjonelle filmer forblir tilstrekkelige for produkter med kortere holdbarhet (2-4 uker) i stabile temperaturmiljøer. Men etter hvert som distribusjonsnettverk utvides og forsyningskjedens kompleksitet øker, migrerer til og med råvareprodukter i økende grad mot koekstruderte løsninger for å redusere ødeleggelsesrisikoen og kostnadene for overholdelse av regelverk.
Farmasøytisk og medisinsk emballasje
Farmasøytiske applikasjoner krever absolutt barrierepålitelighet. Inntrenging av fuktighet kan utløse kjemisk nedbrytning i sensitive aktive stoffer; oksygen kan oksidere vitaminer og sensitive forbindelser. Koekstrudert film med høy barriere gir konsistensen og ytelsesmarginene som regulatoriske rammeverk og produsentens spesifikasjoner krever. Kostnadspremien for koekstruderte filmer representerer en ubetydelig prosentandel av ferdigproduktkostnaden, samtidig som den gir kritisk risikoreduksjon.
Kjemisk og reaktivt materiale emballasje
Aggressive kjemikalier, løsemidler og reaktive forbindelser krever filmmaterialer med eksepsjonell kjemisk motstand kombinert med barrierefunksjon. Koekstruderte arkitekturer tillater inkorporering av spesialiserte barrierematerialer samtidig som kostnadseffektive ytre lag opprettholdes. For eksempel gir EVOH-baserte barrierelag eksepsjonell kjemisk motstand mens PE-forseglingslag sikrer pålitelig pakkeintegritet.
Industrielle og landbruksapplikasjoner
Frøemballasje, gjødselbeskyttelse og industriell produktbeskyttelse drar nytte av koekstruderte filmers forbedrede holdbarhet og barriereegenskaper. Forlenget utendørs lagring utsetter filmer for UV-nedbrytning og miljøfuktighet. Koekstruderte systemer med UV-stabiliserte ytre lag og fuktighetsbarrierer opprettholder produktets levedyktighet gjennom sesongmessige lagringssykluser der konvensjonelle filmer kan svikte.
Søknadsegnethetsmatrise
| Søknadstype | Holdbarhet | Konvensjonell film | Koekstrudert film |
|---|---|---|---|
| Vakuumpakket kjøtt | 4-8 uker | Marginal | Utmerket |
| Pulverprodukter | 12 måneder | Dårlig | Utmerket |
| Ferske produkter | 2-3 uker | Bra | Utmerket |
| Legemidler | 24 måneder | Dårlig | Essensielt |
| Vareemballasje | 1-4 uker | Tilstrekkelig | Overkill |
Kostnad-nytte-analyse og økonomiske vurderinger
Materialkostnad Premium
Koekstruderte filmer har en materialkostnadspremie på 25-45 % sammenlignet med konvensjonelle filmer, avhengig av barrierelagsformulering og filmtykkelse. For produsenter som er vant til råvarepriser, garanterer denne premien en nøye økonomisk begrunnelse. Beregningen strekker seg imidlertid langt utover materialkostnadene.
Totale eierkostnader
En omfattende økonomisk analyse må ta hensyn til flere faktorer utover materialkostnader:
- Redusert produktødeleggelse og avfall gjennom forlenget holdbarhet
- Forbedret konverteringseffektivitet og reduserte defektrater
- Lavere termisk energiforbruk under varmeforsegling
- Redusert produkttilbakekalling og ansvar for kontaminering eller nedbrytning
- Forbedret merkeoppfatning som støtter premiumpriser
- Overholdelse av regelverk og forenkling av dokumentasjon
Break-even analyse
For mange pakkevareprodusenter inntreffer det økonomiske break-even-punktet overraskende raskt. Vurder en produsent av snacks som produserer en million poser hver måned. En 2 % reduksjon i avfall gjennom forlenget holdbarhet fra forbedret barrierebeskyttelse eliminerer 20 000 bortskjemte pakker. Med en typisk ferdigproduktverdi på $4-5 per pose, tilsvarer denne avfallsreduksjonen $80.000-100.000 månedlig – langt over den typiske materialkostnadspremien på $5.000-10.000 månedlig.
På samme måte kan utvidet distribusjonsrekkevidde muliggjort av overlegen holdbarhet låse opp premiummarkedskanaler med høyere marginer per enhet. Premiumposisjonering i spesialhandel eller internasjonale markeder krever ofte 15-30 % prispåslag som lett rettferdiggjør investering i koekstrudert film.
Risikoreduserende verdi
Tilbakekalling av produkter representerer katastrofale økonomiske hendelser som strekker seg utover umiddelbare erstatningskostnader. Regulatoriske bøter, utgifter til rettssaker, merkevareskade og tap av markedsandeler kan overstige 10–50 millioner dollar for store tilbakekallinger. Koekstruderte filmer reduserer tilbakekallingsrisikoen betydelig gjennom konsistente barriereytelsesmarginer som tåler produksjonsvariasjoner og usikkerhet i forsyningskjeden.
Miljø- og bærekraftshensyn
Materialeffektivitet og avfallsreduksjon
Motintuitivt kan koekstruderte filmer levere overlegen miljøytelse til tross for høyere materialkostnader. Ved å muliggjøre forlenget holdbarhet reduserer koekstruderte filmer dramatisk matsvinn i hele forsyningskjeden. Data fra miljøpåvirkningsstudier indikerer at forlenget holdbarhet som reduserer avfallsmengden med bare 3-5 % typisk oppveier miljøpåvirkningen av ekstra materialbruk i selve filmen.
Fra et produksjonsperspektiv oppnår koekstruderte prosesser høyere materialutnyttelsesgrader. Mindre trim og materiale av dårlig kvalitet genereres sammenlignet med konvensjonell produksjon, noe som forbedrer den totale produksjonseffektiviteten og reduserer deponipåvirkningen.
Betraktninger ved livets slutt
Flerlags koekstruderte filmer byr på utfordringer for mekanisk resirkulering sammenlignet med konvensjonelle enkeltlagsfilmer. Imidlertid tilbyr nye kjemiske resirkuleringsteknologier designet spesielt for flerlagsstrukturer veier for å gjenvinne polymerverdi selv fra komplekse filmarkitekturer. I tillegg reduserer den overlegne holdbarheten til koekstruderte filmer hyppigheten av emballasjeutskifting, og forlenger produktets livssyklus.
Energi og utslipp
Moderne koekstruderingsutstyr opererer med sammenlignbar energieffektivitet som konvensjonelt ekstruderingsutstyr. Mens materialtransportkostnadene øker litt på grunn av høyere filmtetthet, tillater den utvidede produktets holdbarhet som muliggjøres av koekstruderte filmer ofte konsolidert logistikk og redusert transportfrekvens, noe som potensielt oppveier materialrelaterte miljøpåvirkninger.
Velge riktig filmtype for applikasjonen din
Beslutningsramme
Å velge mellom konvensjonelle og koekstruderte filmer krever systematisk evaluering av flere faktorer. Tenk på følgende rammeverk:
Kritiske spørsmål
- Produktfølsomhet: Nedbrytes produktet når det utsettes for oksygen, fuktighet eller lys? Sensitive produkter rettferdiggjør koekstruderte investeringer.
- Holdbarhetskrav: Forlengelser utover 8-12 uker favoriserer sterkt koekstruderte filmer. Søknader med kort holdbarhet kan ikke rettferdiggjøre premien.
- Varighet for forsyningskjeden: Lengre forsyningskjeder (internasjonal distribusjon, omfattende utsalgstid) drar nytte av utvidet barrierebeskyttelse.
- Temperaturstabilitet: Produkter som utsettes for ekstreme temperaturer under lagring eller transport drar nytte av koekstruderte filmers overlegne mekaniske stabilitet.
- Pakkeformat: Vakuumpakking og aseptisk prosessering krever nesten alltid koekstrudert ytelse. Standard skjema-fyll-forsegling kan ikke.
- Regulatoriske krav: Farmasøytiske og medisinske applikasjoner krever vanligvis barriereytelse, bare koekstruderte filmer leverer pålitelig.
- Merkevareplassering: Premium markedsposisjonering rettferdiggjør ofte – og krever til og med – koekstrudert filmytelse som en del av verdiforslaget.
Økonomisk begrunnelsesmatrise
Bruk denne forenklede matrisen for å vurdere den økonomiske levedyktigheten til koekstruderte filmer for din applikasjon:
- Grønt lys (sterkt begrunnet): Holdbarhet >12 uker, produktverdi >$3 per enhet, forsyningskjede >6 uker, regulatoriske krav til stede, eller merkevareposisjonering er kritisk.
- Gult lys (Vurder nøye): Holdbarhet 6-12 uker, produktverdi $1-3 per enhet, forsyningskjede 2-6 uker, potensielle fordeler for kvalitet eller avfallsreduksjon.
- Rødt lys (vanskelig å rettferdiggjøre): Holdbarhet <6 uker, vareprodukt <$1 verdi, lokal forsyningskjede <2 uker, ingen avfall eller kvalitetsproblemer.
Nye innovasjoner og fremtidige retninger
Avansert barriereteknologi
Emballasjeindustrien fortsetter å fremme koekstruderingsevner. Nye barrierematerialer som tilbyr oksygenoverføringshastigheter under 0,5 cc/m2/dag dukker opp, noe som muliggjør forlengelse av holdbarheten til 24 måneder selv i tradisjonelt utfordrende bruksområder. Disse materialene med ultrahøy barriere bruker vanligvis keramiske nanopartikler eller spesialiserte EVOH-formuleringer som skaper kronglete veier for gassmolekyler, og nærmer seg teoretiske barrieregrenser.
Bærekraftsfokuserte innovasjoner
Produsenter utvikler koekstruderte filmer som inneholder resirkulert innholdsprosent på 30-50 %, samtidig som ytelsespariteten opprettholdes med filmer av nymateriale. Fremskritt med mekanisk og kjemisk resirkulering muliggjør i økende grad sirkulære økonomitilnærminger der flerlagsstrukturer kan gjenvinnes og reprosesseres i stedet for å kastes.
Funksjonelle lagtilsetningsstoffer
Nye innovasjoner legger til funksjonelle evner til koekstruderte filmer uten å øke antall lag. Antimikrobielle tilsetningsstoffer, oksidasjonsfjernere og etylenabsorberende forbindelser kan inkorporeres i dedikerte lag, forlenger produktets friskhet og reduserer ødeleggelsesmekanismer som oksygenbarrieren alene ikke kan håndtere.
Smart emballasjeintegrasjon
Koekstruderte filmstrukturer gir utmerkede plattformer for integrering av smarte emballasjeteknologier – tids-temperaturindikatorer, gasspermeabilitetssensorer og friskhetsindikatorer. Den iboende ytelseskonsistensen til koekstruderte filmer muliggjør pålitelig sensorkalibrering og forutsigbar respons på miljøforhold.
Ofte stilte spørsmål
Q1: Hva er den primære fordelen med PA/PE-koekstruderte filmer fremfor konvensjonelle filmer?
Den primære fordelen er overlegen barriereytelse. PA/PE-koekstruderte filmer reduserer oksygenoverføringshastigheter med 50-80 % og vanndampoverføringshastigheter med 60-75 % sammenlignet med konvensjonelle filmer. Denne forbedrede barrieren forlenger produktets holdbarhet betraktelig, reduserer ødeleggelse og avfall samtidig som den gir tilgang til premium markedskanaler som krever utvidede hyllestabile produkter.
Q2: Er koekstruderte filmer resirkulerbare?
Mekanisk resirkulering av flerlags koekstruderte filmer byr på utfordringer fordi blandede polymerlag kompliserer prosessering i konvensjonelle resirkuleringsstrømmer. Imidlertid muliggjør nye kjemiske resirkuleringsteknologier designet for flerlagsfilmer stadig mer praktiske resirkuleringsveier. I tillegg reduserer den forlengede produktets holdbarhet gitt av koekstruderte filmer ofte den totale bruken av emballasjemateriale ved å forlenge produktets livssyklus.
Q3: Hvor mye dyrere er koekstruderte filmer sammenlignet med konvensjonelle filmer?
Materialkostnader for koekstruderte filmer er vanligvis 25-45 % høyere enn konvensjonelle filmer. Imidlertid blir denne premien ofte raskt oppveid av redusert produktødeleggelse, forbedret konverteringseffektivitet og tilgang til markedssegmenter med høyere marginer. For mange applikasjoner favoriserer de totale eierkostnadene koekstruderte filmer til tross for høyere opprinnelige materialkostnader.
Q4: Kan konvensjonelt utstyr forsegle koekstruderte filmer?
Ja, koekstruderte filmer er designet for å kjøre på standard utstyr for form-fyll-forsegling og posefremstilling. Forseglingslaget deres er spesielt konstruert for å være kompatibelt med konvensjonelle varmeforseglingstemperaturer og prosesser. I noen tilfeller forbedrer koekstruderte filmer faktisk forseglingseffektiviteten ved å muliggjøre lavere forseglingstemperaturer og mer konsistent forseglingskvalitet sammenlignet med konvensjonelle alternativer.
Spørsmål 5: Hvilke filmtykkelser er typiske for koekstruderte applikasjoner?
Koekstruderte rørformede filmer varierer vanligvis fra 40 mikron til 150 mikron avhengig av brukskrav. Matemballasjeapplikasjoner bruker vanligvis 60-120 mikron tykkelser, mens vakuum og spesialiserte applikasjoner kan bruke 80-150 mikron målere for å maksimere punkteringsmotstand og holdbarhet.
Q6: Hvordan påvirker fuktighet barriereytelsen til koekstruderte filmer?
Fuktfølsomme barrierematerialer som EVOH kan oppleve redusert oksygenbarriereeffektivitet ved høye fuktighetsnivåer. Moderne koekstruderte formuleringer adresserer dette gjennom lagdelingsarkitekturer som isolerer fuktfølsomme lag eller inneholder vannbestandige beskyttende lag. Når de er riktig formulert, opprettholder koekstruderte filmer pålitelig barriereytelse på tvers av typiske luftfuktighetsområder.
Q7: Kan koekstruderte filmer tåle høytemperaturbehandlingsapplikasjoner?
Koekstruderte filmer tåler vanligvis kontinuerlige temperaturer opp til 50-60°C og korte turer til 80°C avhengig av formulering. For applikasjoner med ultrahøye temperaturer som krever vedvarende varmeeksponering over 65°C, kan spesialisert polyimid eller avanserte barrierefilmer være nødvendig. Se materialspesifikasjonene for dine spesifikke temperaturkrav.
Q8: Hvilke utskriftsalternativer er tilgjengelige for koekstruderte filmer?
Koekstruderte filmer aksepterer dyptrykk, fleksografi og rotogravyrtrykk via standard dekorasjonsutstyr. Det konstruerte ytre laget gir utmerket blekkvedheft uten forbehandling i de fleste tilfeller. Spesialeffekter som metallisering eller høyglanseffekter er også kompatible med koekstruderte filmstrukturer.
Q9: Hvordan er koekstruderte filmer sammenlignet med aluminiumslamineringer for barriere?
Koekstruderte filmer tilbyr overlegen fleksibilitet og formbarhet sammenlignet med aluminiumlaminater, samtidig som de oppnår sammenlignbare - eller i noen tilfeller overlegne - barriereegenskaper avhengig av formulering. Koekstruderte filmer tilbyr også overlegent resirkulerbarhetspotensial og presenterer ikke punkteringssårbarhetene som tynn aluminiumsfolie introduserer til flerlagsstrukturer.
Q10: Hvilke kvalitetskontrolltiltak sikrer konsistent ytelse av koekstruderte filmer?
Produsenter bruker kontinuerlig online måling av filmegenskaper, inkludert jevnhet i tykkelse, barriereytelse, tetningsstyrke og strekkegenskaper. Statistisk prosesskontroll og hyppig offline valideringstesting (ASTM/ISO standard testmetoder) bekrefter at produksjonsbatcher oppfyller spesifiserte ytelsesparametere gjennom hele produksjonskjøringen.