

1. Definere polyetylenfilmtyper: LDPE, LLDPE og HDPE
Polyetylen (PE)-filmer dominerer fleksibel emballasje på grunn av deres allsidighet, kjemiske motstogsdyktighet og kostnadseffektivitet. Industrielle applikasjoner er avhengige av tre store undergrupper: ldpe film (polyetylen med lav tetthet), lldpe film (lineær lavdensitetspolyetylen), og hdpe film (polyetylen med høy tetthet). Hver tilbyr distinkte mekaniske og optiske egenskaper bestemt av polymerkjedeforgrening og krystallinitet. Å forstå disse forskjellene er grunnleggende for produsenter av polyetylenfilm når det utvikles løsninger for matemballasje, logbruksdeksler eller tunge industriforinger.
LDPE er preget av høy fleksibilitet, klarhet og slagstyrke. LLDPE gir overlegen strekkfasthet og punkteringsmotstog på grunn av sin lineære struktur med korte grener. HDPE viser høy krystallinitet, og tilbyr stivhet, barriereytelse og utmerket kjemisk motstand. Tabellen nedenfor oppsummerer viktige tekniske parametere som ofte refereres til i blåsefilmlinjer og ekstruderingsbeleggingsprosesser.
| Eiendom | LDPE film | LLDPE film | HDPE film |
|---|---|---|---|
| Tetthet (g/cm³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Strekkstyrke (MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| Forlengelse ved brudd (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| Vanndampoverføringshastighet (WVTR, g/(m²·dag)) | 6 – 15 | 5 – 12 | 2 – 6 |
| Optisk klarhet | Høy | Middels-Høy | Lite ugjennomsiktig |
| Typiske applikasjoner | Krympefilm, lett emballasje, poser | Stretchomslag, kraftige sekker, liners | Dagligvarer, T-skjorteposer, industrilaken |
I moderne produksjon optimaliserer blanding av LDPE og LLDPE bearbeidbarheten samtidig som seigheten opprettholdes. For applikasjoner med høy styrke, hdpe-filmprodusenter bruker ofte støpt eller blåst film coekstrudering for å kombinere HDPEs stivhet med forseglingslag. Disse egenskapsprofilene påvirker direkte formdesign, kjøleeffektivitet og innviklingsspenning polyetylen filmrull produksjonslinjer.
2. Blåst filmekstrudering: Kjerneteknologi for rørformede filmer
Blåst filmekstrudering er fortsatt den mest utbredte teknikken for produksjon ldpe film , lldpe film , og flerlags koekstruderte strukturer. I denne prosessen blir smeltet polymer tvunget oppover gjennom en ringformet dyse, blåst opp av indre luft for å danne en boble, avkjølt av en luftring og kollapset til flat polyetylen filmrull lager. Viktige kontrollvariabler inkluderer oppblåsningsforhold (BUR), frostlinjehøyde (FLH) og starthastighet, som til sammen bestemmer filmens mekaniske orientering og tykkelsesprofil.
Industrielle data indikerer at BUR fra 2:1 til 4:1 gir balanserte strekkegenskaper i MD/TD-retning. Moderne blåste filmlinjer inkluderer automatisk profilkontroll, IBC (intern boblekjøling) og gravimetrisk dosering for å opprettholde målervariasjonen under ±5 %. En typisk linje for industrielle polyetylenruller kan produsere 250–500 kg/t for monolags HDPE, mens flerlagslinjer (3, 5 eller 7 lag) forbedrer barrieren ved å integrere PA- eller EVOH-lag. Skjemaet nedenfor illustrerer viktige komponenter i et blåst filmekstruderingssystem.
Avansert blåste filmlinjer integrer nå sanntids tykkelsesovervåking via kapasitive sensorer og automatisk dyseboltoppvarming, noe som muliggjør tilpasset polyark produksjon med stramme toleranser (±5–8%). Disse tekniske oppgraderingene er avgjørende for industrielle polyetylenruller som krever jevn liggende bredde og redusert materialavfall.
3. Avansert koekstrudering: Engineering PA/PE film og PA/PP filmstrukturer
For krevende barriereapplikasjoner - som vakuumpakking, modifisert atmosfære-emballasje (MAP) og kjemisk inneslutning - er enkeltlags PE-filmer utilstrekkelige. Ingeniører er avhengige av flerlags koekstrudering som kombinerer polyamid (PA) med polyolefiner. Spesielt, pa/pe film and pa/pp film representerer avanserte konstruerte strukturer som bygger bro over oksygenbarriere (PA-lag) med forseglingsevne og fuktmotstand (PE- eller PP-lag). Slike filmer leverer oksygenoverføringshastigheter (OTR) så lave som 2–8 cm³/(m²·day·atm) ved 23°C og 50 % RF, sammenlignet med >2000 cm³ for standard PE.
I en typisk 5-lags koekstruderingskonfigurasjon (PA/tie/PE/tie/PA eller symmetrisk PA/PE), bidrar PA-kjernen til punkteringsmotstand, aromaretensjon og mekanisk styrke. For termoformingsapplikasjoner, pa/pp film gir høyere varmebestandighet (smeltepunkt >160°C) sammenlignet med PE-baserte strukturer, noe som gjør den ideell for retortposer eller varmfyllingsemballasje. Data fra industrielle forsøk viser at koekstrudert PA/PE-film reduserer pakkens feilrate med 40 % i frosne matsegmenter på grunn av forbedret motstand mot bøyningssprekker.
Viktige fordeler med PA/PE og PA/PP koekstrudering
- Oksygenbarriereforbedring opp til 98 % versus monolags PE.
- Utmerket termoformbarhet for dyptrekkingsbrett (≥6 mm trekkforhold).
- Forbedret kjemisk motstand mot oljer, fett og løsemidler.
- Kompatibilitet med høyhastighets form-fyll-forseglingslinjer.
Ledende produsenter av polyetylenfilm ta i bruk flerlags blåste eller støpte linjer med dedikerte bindelagsharpikser for å sikre mellomlags adhesjon > 4 N/15 mm. Resultatet er holdbart polyetylen filmrull lager som oppfyller strenge forskrifter for kontakt med mat og industrielle standarder som EN 13678.
Figur: Produksjon av flerlags polyetylenrulle — eksempel på industriell koekstrudering for barrierefilmer.
4. Tekniske parametere for tilpassede polybelegg og industrielle ruller
Produksjon tilpasset polyark and industrielle polyetylenruller krever presis kontroll over bredde, tykkelse, kjernediameter og mekaniske egenskaper. Typisk polyetylen filmrull dimensjonene varierer fra 500 mm til 3000 mm i bredden, med utvendige rullediametre opp til 1000 mm (kjerne indre diameter 76 mm eller 152 mm). For kraftige industrielle deksler eller konstruksjonsdampsperre, er HDPE-plater med en tykkelse på 100–300 µm produsert med UV-stabilisatorer og anti-skli overflatebehandlinger.
En avgjørende parameter i blåst filmekstrudering for tilpasset ark er den flate bredden, som direkte korrelerer med bobleomkretsen og viklingsspenningen. I tillegg skisserer følgende tabell typiske spesifikasjoner for lldpe film and ldpe film industrielle ruller:
| Parameter | Tilpasset LDPE-ark | Industrielle LLDPE-ruller | HDPE kraftige ruller |
|---|---|---|---|
| Tykkelsesområde (µm) | 25 – 250 | 40 – 200 | 80 – 350 |
| Maks rullbredde (mm) | 2800 | 3000 | 2500 |
| Strekkfasthet (MD, MPa) | 15–22 | 35–50 | 28–45 |
| Slagstyrke (Dart drop, g) | 150–350 | 350–800 | 200–500 |
| Additive alternativer | Skli, antiblokkering, UV | Antistatisk, slip | UV, kullsvart |
For tilpasset polyark , justerer produsenter ekstruderskruedesign (barriereskruer med blandeseksjoner) og dysegap (0,8–2,5 mm) for å opprettholde jevn tykkelse. Høyhastighetsviklinger med lukket sløyfestrekkkontroll eliminerer teleskopering og sikrer jevn rullehardhet, avgjørende for nedstrøms konverteringsprosesser som posefremstilling eller laminering.
5. Nøkkelapplikasjoner som utnytter polyetylenfilmruller på tvers av bransjer
Tilpasningsevnen til ldpe film , lldpe film og koekstruderte strukturer oversettes til et bredt spekter av bruksområder. Hvert marked krever spesifikke mekaniske, optiske og barriereprofiler:
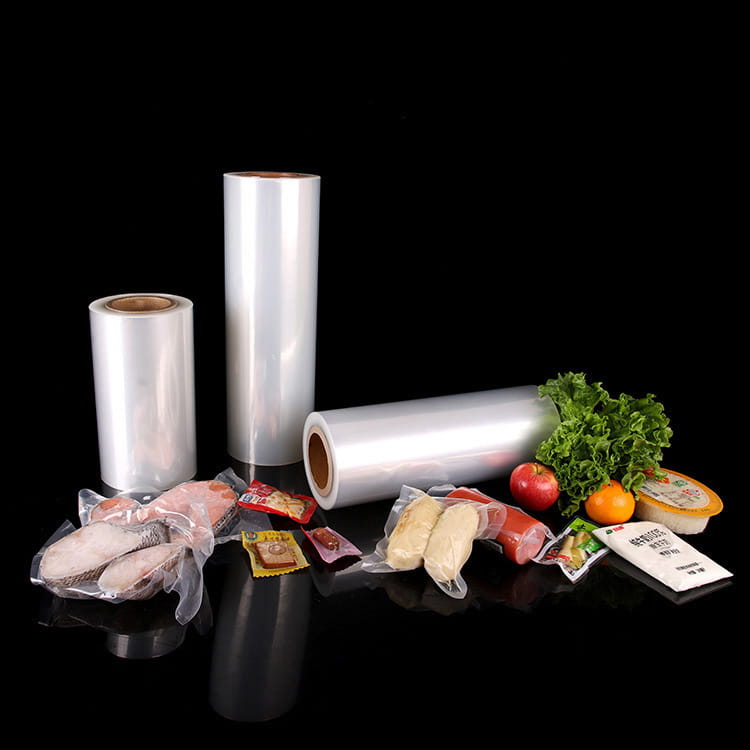
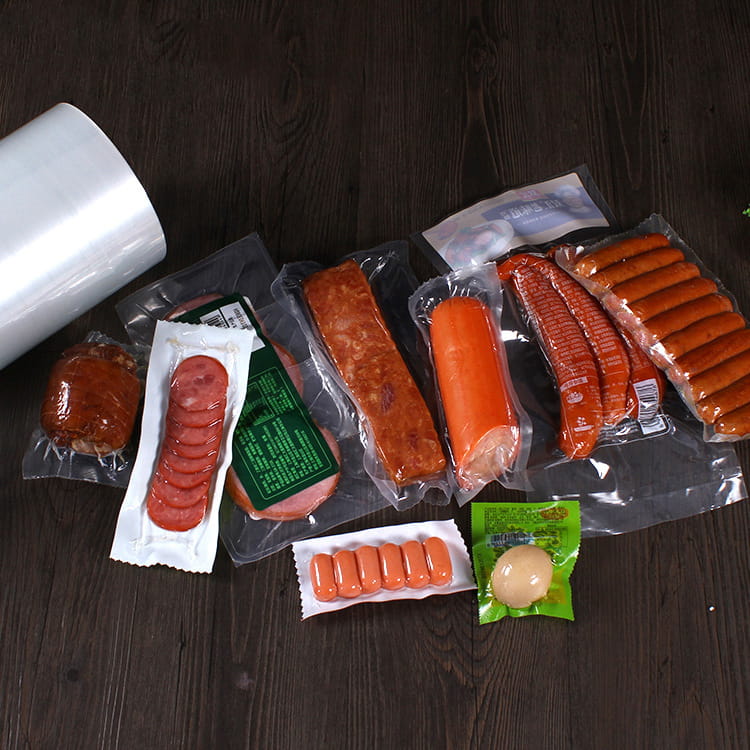
- Matemballasje: LDPE-baserte krympefilmer for fjærfebrett, LLDPE-strekkhette for palleinnpakning, og pa/pe film for konservering av ost eller kjøtt (forlenger holdbarheten fra 7 til 21 dager).
- Landbruksfilmer: UV-stabilisert LDPE for drivhusdeksler (levetid 12–24 måneder) og silo-strekkfilmer med flerlags LLDPE/tie/EVOH for å redusere oksygeninntrengning med 90 %.
- Kraftige industrisekker: Koekstruderte HDPE/LLDPE-filmer med 120–180 µm tykkelse, som oppnår topplastmotstand > 400 N for byggematerialer eller kjemisk pulver.
- Medisinsk og hygiene: Pustende filmer produsert ved å tilsette kalsiumkarbonatfyllstoffer til PE, deretter strekk for å lage mikroporer; brukes i kirurgiske gardiner og beskyttelsestrekk.
Markedsanalyser viser at global etterspørsel etter industrielle polyetylenruller vokser med 4,2 % årlig, drevet av e-handelspakking og automatisering. Produsenter av polyetylenfilm invester i blåst filmlinjer med oscillerende avtrekk for å redusere målbånd, og garanterer rullekvalitet som oppfyller ASTM D2103-standardene.
6. Kvalitetskontroll og materialvalg for filmprodusenter
Konsekvent produksjon av høy ytelse polyetylen filmrull inventar er avhengig av strenge kvalitetsprotokoller. Produsenter av polyetylenfilm bruke laboratorietester for smeltestrømindeks (MFI), gelantall og optiske egenskaper. For blåste filmlinjer , online overvåkingssystemer sporer tykkelse via kapasitive eller beta-målesensorer, og gir tilbakemelding med lukket sløyfe til den automatiske formen. Strekktesting i henhold til ASTM D882 er obligatorisk for tilpassede bestillinger som krever spesifikk forlengelse (f.eks. >600 % for strekkfilm).
Materialvalg innebærer å velge mellom Ziegler-Natta eller metallocen-katalysert LLDPE - sistnevnte gir smalere molekylvektsfordeling og forbedret klarhet. For høy ytelse tilpasset polyark , må gjenvinningsforhold kontrolleres (<20 % postindustrielt skrap) for å unngå nedbrytningsgeler. I tillegg sikrer elektrostatisk pinning og koronabehandling (38–44 dyn/cm) trykkbarhet og lamineringsbindingsstyrke. Tabellen nedenfor skisserer vanlige kvalitetstester og akseptkriterier:
| Testparameter | Metode | Typisk spesifikasjon (LDPE/LLDPE) |
|---|---|---|
| Variasjon i tykkelse | ASTM D374 | ±5 % av nominelt |
| Strekkstyrke (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Elmendorf tåre (MD) | ASTM D1922 | 150 – 400 g |
| COF (film-til-film) | ASTM D1894 | 0,2 – 0,4 |
Avansert manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring industrielle polyetylenruller utføres i kjølelagring (−20°C) eller miljøer med høy varme (60°C).
Ofte stilte spørsmål (FAQ)
Q1: Hva er hovedforskjellen mellom LDPE-film og LLDPE-film i ekstrudering?
LDPE har høyere smeltestyrke og er lettere å bearbeide i blåste filmlinjer , som gir bedre klarhet og glans. LLDPE gir overlegen strekk-, punkterings- og rivestyrke, men krever høyere motorkraft på grunn av sin høyere viskositet. Blandinger av LDPE/LLDPE er vanlige for å balansere bearbeidbarhet med mekanisk seighet.
Q2: Hvordan er PA/PE-film sammenlignet med PA/PP-film for matemballasje?
pa/pe film tilbyr utmerket forsegling og fuktsperre til lav pris, egnet for kald/frosne bruksområder. pa/pp film tåler høyere temperaturer (retort opp til 121°C) og gir overlegen kjemikaliebestandighet, ideell for ferdigretter og varmepåfyllingsemballasje.
Spørsmål 3: Kan tilpassede polyfolier resirkuleres etter industriell bruk?
Ja, de fleste industriruller av polyetylen er resirkulerbare gjennom mekaniske resirkuleringsstrømmer. Imidlertid krever koekstrudering av flere materialer (PA/PE) separasjon eller kompatibilisatorer. Mange produsenter tilbyr returprogrammer for postindustrielt avfall for å produsere resirkulerte pellets for ikke-matkontaktlag.
Q4: Hva er de typiske tykkelsesområdene for HDPE-film i tunge applikasjoner?
For konstruksjonsdampbarrierer og geomembraner varierer HDPE-filmtykkelsen fra 150 µm til 500 µm. For dagligvaresekker eller vareposer er tykkelsen vanligvis 10–30 µm. Hdpe-filmprodusenter modifiserer ofte tettheten med tilsetningsstoffer for å oppnå spesifikk stivhet og rivemotstand.
Spørsmål 5: Hvordan kan jeg sikre konsekvent ensartethet i polyetylenfilmrullen min?
Oppretthold jevn smeltetemperatur, bruk automatisk dyseboltkontroll med tykkelsesskanning, og optimer kjøleluftstrømmen rundt boblen. Moderne blåste filmlinjer utstyrt med IBC (intern boblekjøling) kan redusere målervariasjonen til ±3–5%.