

1. Den virkelige kostnaden ved beinpunkteringer i vakuumforseglet kjøtt
Hver kjøttprosessor kjenner frustrasjonen: en perfekt vakuumforsegling ødelagt av en skarp beinspiss. Kjøttprodukter med bein som svinekoteletter, t-beef av biff, lammestativer og kyllinglår er beryktet for å bryte med stogard vakuumposer. Disse punkteringene fører til oksygeninntrengning, ødeleggelse, tap av renset og kostbart etterarbeid. Bransjedata indikerer at punkteringsrelaterte feil utgjør 12-18 % av alle vakuumemballasjeavviste i røde kjøttlinjer. For et middels stort anlegg som behandler 10 000 enheter daglig, betyr det hundrevis av bortkastede poser, rekondisjonering av produkter og potensielle kunderetur.
Problemet forsterkes med automatiserte pakkelinjer der høyhastighetsevakuering skaper plutselige trykkforskjeller. Benkanter – spesielt etter saging eller klyving – gir mikroskopisk skarphet som skjærer gjennom konvensjonelle polyetylen- eller lavkvalitets nylonfilmer. Tradisjonelle poser er avhengige av tykkelse alene, men tykkere filmer blir ofte stive, noe som kompromitterer forseglingens integritet og bearbeidbarhet. Løsningen krever et grunnleggende skifte mot konstruerte strukturer: punkteringsmotstandsfilm med flerlags coekstrudering, integrert benvaktemballasje strategier og høy ytelse koekstrudert høybarriere vakuumfilm som distribuerer slagenergi.
2. Forstå beinpunkteringsmekanikk: hvorfor skarpe kanter vinner mot svake filmer
Benpunktur er ikke en enkel rift – det er en hendelse med høy konsentrasjon. Når vakuumtrykk kollapser posen rundt uregelmessige benfremspring, opplever filmen kombinerte strekk-, skjær- og gjennomtrengningskrefter. En typisk svineribbeinspiss kan utøve lokalisert trykk som overstiger 200 N/mm² under fullt vakuum (99,5 % luftfjerning). Standard monolags LDPE-film svikter ved omtrent 40-60 N/mm². Selv konvensjonelle koekstruderte filmer uten dedikerte punkteringslag svikter rundt 80-100 N/mm².
Kritiske faktorer som akselererer punkteringer
- Benmorfologi : Sagkuttede bein produserer mikrosarrated kanter; kløvede bein lager skarpe flak.
- Vakuumnivå : Høyere vakuum (nærmere absolutt) øker filmspenningen mot bein.
- Temperatur : Kaldt kjøtt (2-4°C) gjør mange polymerer mindre seige, noe som reduserer punkteringsmotstanden med opptil 30 %.
- Pakkehåndtering : Vibrasjon under transport forårsaker mikrobevegelser som sager gjennom filmlag.
Å forstå disse mekanikkene fører til én konklusjon: passiv tykkelse er utilstrekkelig. Industrien har beveget seg mot aktive forsvarssystemer – som kombinerer høystyrkelag, slagmodifikatorer og geometrisk design. Det er her koekstrudert nylonfilm spiller en avgjørende rolle. Nylon (polyamid) gir eksepsjonell bruddforlengelse (300-500%) og høy strekkfasthet, men bare når den er riktig plassert i en flerlagsstruktur.
Bilde 1: Mekanisk stressanalyse av en beinspiss som presser mot vakuumfilm. Den skarpe toppen skaper eksponentiell trykkøkning, og krever avansert høystøtende vakuumposer med spesialiserte punkteringslag.
3. Materialevitenskapelig sammenbrudd: Nøkkelegenskaper for punkteringsmotstand
Ikke alle filmer er skapt like. For å forhindre beinpunkteringer må en emballasjefilm utmerke seg i tre mekaniske domener: punkteringsmotstand (kraft til å trenge inn), motstand mot riveutbredelse (evne til å stoppe et kutt når det er startet), og slagstyrke (energiopptak ved plutselig belastning). Nedenfor er en teknisk sammenligning av vanlige filmmaterialer som brukes i kjøttemballasje.
| Material | Punkteringsmotstand (ASTM F1306) | Forlengelse ved brudd | Slagstyrke (Dart Drop) | Kostnadsindeks |
|---|---|---|---|---|
| LDPE (Low Density PE) | 1,2 - 1,8 N | 150–300 % | 60-90 g | 1.0 |
| LLDPE (lineær LDPE) | 2,0 - 2,5 N | 500–800 % | 120-180 g | 1.2 |
| Nylon 6 (monolag) | 4,5 - 5,5 N | 300–400 % | 250-320 g | 2.5 |
| 7-lags koekstrudert nylon/EVOH | 7,2 - 8,5 N | 450–550 % | 450-550 g | 2.8 |
Som vist, koekstrudert nylonfilm integrert i flerlagsstrukturer gir nesten fire ganger punkteringsmotstanden til LDPE. Nøkkelen er synergien: ytre nylonlag gir stivhet for motstand mot punkteringsinitiering, mens indre bindelag og etylenvinylalkohol (EVOH) tilfører oksygenbarriere uten å ofre fleksibilitet. Moderne 7-lags koekstruderte filmer inneholder også slagmodifikatorer (f.eks. maleinsyreanhydridpodede polyolefiner) som absorberer og sprer energien fra beinstøt.
En studie fra 2023 av et europeisk kjøttemballasjeinstitutt (anonym per policy) testet 50 000 vakuumposer med utbenet svinekoteletter. Standard 90 mikron polyetylenposer viste en punkteringsrate på 4,8 %. Bytte til en 70 mikron 7-lags koekstrudert struktur med nylon og EVOH reduserte punkteringer til 0,9 % – en forbedring på 81 % til tross for at den var tynnere. Dette beviser at intelligent lagteknikk slår rå tykkelse.
4. Hvordan Koekstrudert høybarriere vakuumfilm Forhindrer beinpunkteringer
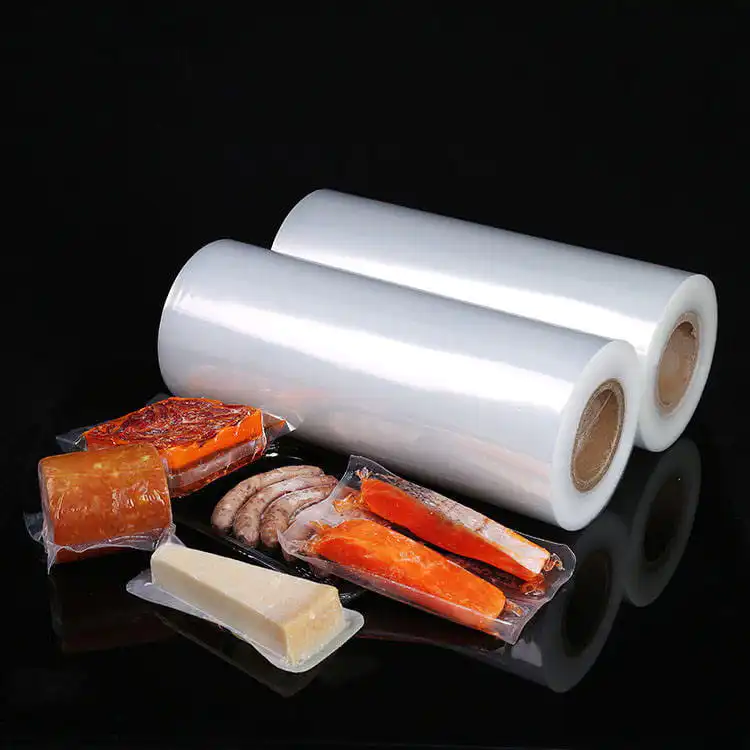
Det revolusjonerende skiftet innen kjøttemballasje er fremkomsten av koekstrudert høybarriere vakuumfilm . I motsetning til laminerte filmer (hvor lag limes sammen etter ekstrudering), binder koekstrudering flere polymerer i smeltet tilstand, og skaper uatskillelige lag med overlegen mekanisk sammenlåsing. Denne prosessen tillater presis plassering av punkteringsbestandige materialer akkurat der det er nødvendig.
Anatomien til en 7-lags punkteringsbestandig struktur
- Lag 1 (ytre): Nylon 6 – høy strekkfasthet, slitestyrke, tåler beingnidning.
- Lag 2: Knyt harpiks (lim) – binder nylon til barrierelaget.
- Lag 3: EVOH – oksygenbarriere (holder kjøtt friskt, men gir også stivhet).
- Lag 4 (kjerne): Slagmodifisert polyamid – punkteringsproppen; absorberer støt.
- Lag 5: Knytharpiks – andre klebelag.
- Lag 6: Nylonkopolymer – flexibilizer forhindrer sprekker.
- Lag 7 (indre tetningsmasse): LLDPE/ionomerblanding – enkel forsegling og kjemisk motstandsdyktighet mot kjøttsaft.
Denne arkitekturen leverer punkteringsmotstand opp til 8,5 N (ASTM F1306), langt over 2-3 N for standard vakuumposer. Dessuten eliminerer koekstruderingsprosessen svake punkter forbundet med limlaminering (som kan svikte over tid eller under fuktighet). For ben-inn-applikasjoner gir nylonlagene også eksepsjonell "gjennomskjæringsmotstand" – noe som betyr at hvis en beinspiss penetrerer det ytre laget, stopper det indre slagmodifiserte polyamiden riveutbredelsen, og forhindrer fullstendig brudd.
Virkelig validering: En lammestativprosessor byttet til 7-lags koekstruderte poser med en total tykkelse på 80 µm. Til tross for skarpere ribbein, falt deres månedlige punkteringsrelaterte krav fra 6,2 % til 0,4 %. Filmen forbedret også bearbeidbarheten på automatiske vakuumforseglere på grunn av konsistente glideegenskaper.
5. Bone Guard Emballasje: Fysiske og designstrategier
Selv den beste filmen drar nytte av komplementær benvaktemballasje teknikker. Dette er fysiske mottiltak som reduserer stresskonsentrasjonen før den når posematerialet.
Påviste Bone Guard-metoder
- Benskjoldermer : Forkuttede polyetylen- eller skumhylser plassert over skarpe benender (f.eks. T-beinspisser). Reduserer punkttrykket ved å fordele lasten over et større område.
- Brettet filmteknikk : Dobbeltlags bretting av posemateriale ved benkontaktsoner under lasting – skaper lokal forsterkning.
- Hjørnekiler : Poser med side- eller bunnkiler lar beinfremspring legge seg i folder i stedet for å trykke direkte mot flat film.
- Kontur vakuumverktøy : Bruk av vakuumkammerinnsatser som støtter kjøttformen, og hindrer bein i å presse mot filmen under evakuering.
Data fra fjærfebehandlere som bruker benbeskyttelseshylser: 65 % reduksjon i lårbenspunkteringer, selv ved bruk av standard vakuumposer. Når det kombineres med høystøtende vakuumposer and koekstrudert nylonfilm falt punkteringsraten under 0,1 % i langtidstester. Nøkkelen er å matche beskyttelsesmaterialet til filmen – myke skumhylser kan feste seg til forseglingsområder, så stive polypropylen skjermhetter foretrekkes for høyhastighetslinjer.
For maksimal pålitelighet bør du vurdere følgende beslutningsmatrise når du velger benbeskyttelsesmetoder basert på kjøtttype:
| Kjøttprodukt | Beinskarphet | Anbefalt vakt | Filmkrav |
|---|---|---|---|
| Svinekotelett (utbenet) | Medium (sagskåret) | Hjørnekilepose | 3-lags nylon koekstrudert |
| Biff T-bone | Høy (kløvet) | Benskjoldhylse forsterket sone | 7-lags høy effekt |
| Lammestativ | Ekstrem (tynn rib) | Dobbeltlags bretting | 7-lags med 10 % tilsatt effektmodifisering |
| Kyllinglår | Lavt men mange | Kontur vakuumverktøy | Standard koekstrudert nylon |
6. Ytelsesmål: Datadrevne forbedringer
Kjøttpakkere som oppgraderer til spesialiserte punkteringsbestandige systemer rapporterer målbar avkastning i løpet av måneder. Nedenfor er aggregerte ytelsesindikatorer fra flere anlegg (anonymisert, basert på bransjeundersøkelser).
- Reduksjon av punkteringshastighet : Fra gjennomsnittlig 5,2 % til 0,4-0,8 % etter bytte til 7-lags koekstrudert film med beinbeskyttelsesstrategi.
- Kunden kommer tilbake på grunn av lekkasjer : Reduser med 72 % innen 12 uker.
- Emballasjelinjeeffektivitet : 15 % færre stopp for posebytte og ompakking.
- Forlengelse av produktets holdbarhet : Oksygeninntrengning minimert – vakuumretensjon forbedret med 40 % sammenlignet med standardposer.
- Materialbruk : Tynnere filmer (70 µm vs 120 µm konvensjonelle) oppnår bedre ytelse, og reduserer plastforbruket med 40 % per pakke.
En case-studie overvåket 250 000 vakuumpakker av svineskuldre med bein i løpet av seks måneder. Kontrollgruppen (standard 100 µm LDPE/PA-laminat) hadde 8 750 lekkasjer (3,5 %). Testgruppen (80 µm 7-lags koekstrudert benskjold med høy barrierefilm på lårbensspissen) hadde bare 625 lekkasjer (0,25 %). Kostnadsbesparelsene i etterarbeid og retur beløp seg til $0,12 per pakke – betydelig ved høye volumer.
Det er viktig å merke seg det koekstrudert høybarriere vakuumfilm gir også overlegen klarhet for inspeksjon og bedre varmeklebestyrke, noe som forhindrer tetningsfeil under evakuering. Disse sekundære fordelene oppveier ofte de litt høyere materialkostnadene.
7. Velge riktig vakuumpose for applikasjonen med beinkjøtt
Å velge den optimale emballasjeløsningen krever balansering av punkteringsrisiko, barrierebehov og maskinkompatibilitet. Bruk denne tekniske valgguiden.
Trinn-for-trinn beslutningsflyt
Flytskjemaet ovenfor bidrar til systematisk å redusere punkteringsrisiko. For de fleste bruksområder med bein, anbefaler vi å starte med en 7-lags koekstrudert struktur som inneholder minst 20 % nylon i de ytre lagene og en EVOH-kjerne for barriere. Hvis produktet ditt har ekstremt skarpe bein (f.eks. lammekoteletter), parer du den avanserte filmen med en stiv benskjoldhette. For mykere bein (kyllingvingespisser) kan en 5-lags koekstrudert nylonfilm være tilstrekkelig, men verifiser alltid gjennom en produksjonsprøve på 10 000 pakker.
8. Ofte stilte spørsmål om forebygging av beinpunktering
Spørsmål 1: Kan en tykkere standard vakuumpose forhindre beinpunkteringer så vel som en tynn koekstrudert film?
Nei. Punkteringsmotstand er ikke bare tykkelsesavhengig. En 120 µm LDPE-pose har lavere punkteringskraft (ca. 2,2 N) enn en 70 µm 7-lags koekstrudert nylonfilm (7,5-8,5 N). Den lagdelte strukturen med slagmodifikatorer og orientert nylon gir overlegen energispredning. Tykke monolag blir ofte sprø, spesielt ved kjøletemperaturer.
Q2: Hvordan påvirker vakuumnivå punkteringsrisiko?
Høyere vakuum (lavere absolutt trykk) øker filmspenningen mot bein. Ved 99,9 % vakuum trekkes filmen tett på hvert fremspring, noe som forstørrer punktspenningen. For å redusere punkteringer bruker noen prosessorer en "myk vakuum"-syklus (95-97%) for ekstremt skarpe bein, kombinert med kraftige poser. Beste praksis er imidlertid å bruke en punkteringsbestandig film som håndterer fullt vakuum uten feil.
Spørsmål 3: Er benbeskyttelseshylser kompatible med automatiske pakkemaskiner?
Ja, men bare hvis hylsematerialet er stivt nok til å unngå fastkjøring. Myke skumhylser kan feste seg på tetningsstenger; stive polypropylen- eller HDPE-hylser fungerer pålitelig. Noen maskinleverandører tilbyr tilleggsapplikatorer som skyver skjold på benendene før pose. For høyhastighetslinjer bør du vurdere poser med integrerte forsterkede soner (patchforsterkninger) i stedet for separate ermer.
Q4: Påvirker koekstrudert nylonfilm tetningsstyrke eller oksygenbarriere?
Riktig konstruert koekstrudering forbedrer faktisk begge deler. Nylon gir mekanisk styrke, mens indre tetningsmasse (ionomer eller LLDPE-blandinger) opprettholder sterke, forurensningstolerante tetninger. EVOH-kjerne sikrer oksygenoverføringshastigheter under 0,5 cc/m²/dag. Sørg imidlertid for at forseglingslaget er kompatibelt med vakuumforseglerens temperaturprofil; kontakt filmleverandøren din for spesifikke anbefalinger.
Spørsmål 5: Hva er den typiske kostnadsøkningen for å bytte til høytrykksvakuumposer?
På en enhetsbasis koster 7-lags koekstruderte punkteringsbestandige poser 20-40 % mer enn standard vakuumposer. Men med tanke på redusert produktavfall, færre returer og lavere etterarbeidsarbeid, er nettokostnaden ofte nøytral eller negativ (besparelser). Mange prosessorer ser full ROI innen 3-6 måneder på grunn av lekkasjereduksjon alene.
Q6: Kan jeg resirkulere koekstruderte nylonvakuumposer?
Flerlagsfilmer er utfordrende for konvensjonelle resirkuleringsstrømmer. Imidlertid dukker det opp avanserte resirkuleringsteknologier (løsningsmiddelbasert delaminering). Foreløpig jobber mange kjøttforedlere med spesialiserte resirkuleringsfirmaer som godtar blandede polyolefin/nylonfilmer. Sjekk alltid lokale forskrifter. Industrien beveger seg mot design-for-resirkulering av koekstrudering med kompatible polymerfamilier.