

Introduksjon: Den skjulte risikoen i matemballasje
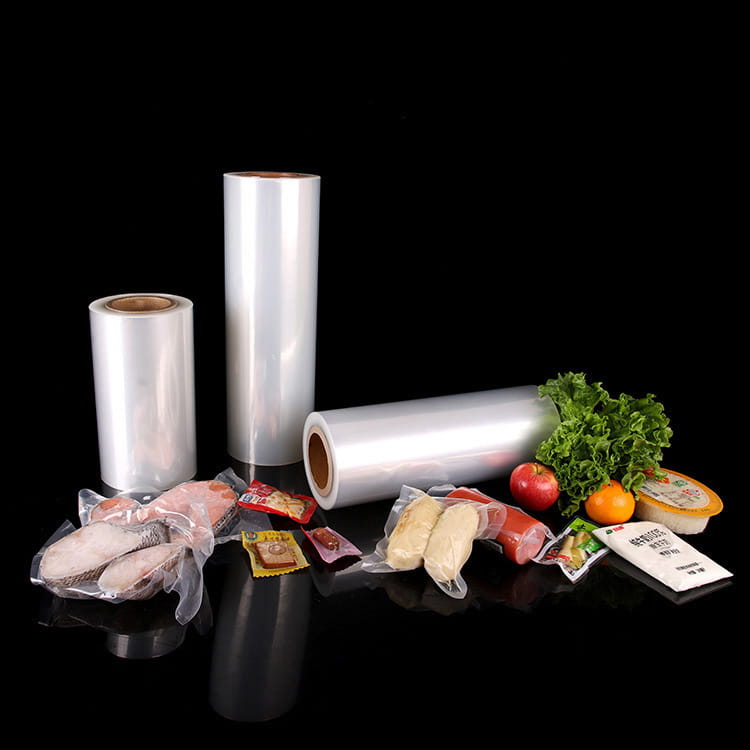
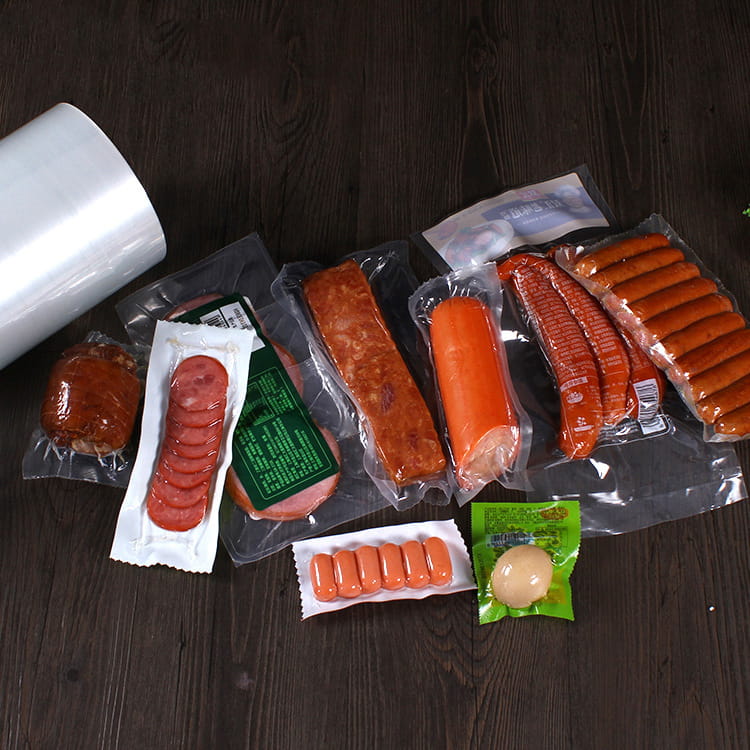
Matemballasje handler ikke bare om å bevare friskhet og gi visuell appell. Under overflaten kan produksjonsprosessen av gjennomsiktige fleksible filmer introdusere kjemiske farer som migrerer inn i mat. I flere tiår har laminering med løsemiddelbaserte lim vært industristandarden feller produksjon Gjennomsiktig co-ekstrudert plastemballasjefilm strukturer, men nyere fremskritt innen koekstruderingsteknologi tilbyr en fundamentalt sikrere tilnærming. Denne artikkelen sammenligner koekstrudering og laminering, med fokus på hvorfor løsemiddelfrie klare filmer blir det foretrukne valget for applikasjoner i kontakt med mat.
Med økende regulatorisk gransking av materialer i kontakt med mat (f.eks. EUs rammeforordning (EC) 1935/2004, US FDA 21 CFR) og økende forbrukeretterspørsel etter ren etikettemballasje, er det avgjørende for emballasjeingeniører og merkeeiere å forstå de tekniske forskjellene mellom disse to produksjonsrutene. Vi vil undersøke mekaniske egenskaper, barriereytelse, optisk klarhet og mest kritisk - kjemisk sikkerhet.
Hva er coekstrudering? Byggefilmer uten lim
Koekstrudering er en ett-trinns prosess der flere polymersmelter kombineres gjennom en mateblokk eller multimanifolddyse for å danne en enkelt flerlagsfilm. I motsetning til laminering, som binder ferdiglagde lag ved hjelp av lim, skaper koekstrudering molekylære bindinger mellom tilstøtende lag når de avkjøles. Dette eliminerer behovet for løsemidler eller vannbasert lim.
Nøkkelegenskaper til koekstruderte klare filmer
- Antall lag: Vanligvis 3 til 11 lag, som hver tjener en spesifikk funksjon (forseglingsmiddel, barriere, strukturell støtte).
- Bindingsmekanisme: Termisk fusjon – polymerkjeder vikler seg over grensesnittet uten ekstra kjemikalier.
- Løsemiddelrester: Null. Ingen lim betyr ingen gjenværende løsningsmidler, isocyanater eller aminer.
- Optisk klarhet: Kan oppnås blåst film med høy klarhet or støpt koekstrudert plastfilm med uklarhetsverdier under 5 %.
Moderne koekstruderingslinjer for krystallklar matemballasjefilm bruk avansert skruedesign for å opprettholde jevn smeltetemperatur og lagtykkelse. En typisk 7-lags flerlags gjennomsiktig barrierefilm kan kombinere EVOH for oksygenbarriere, bindelag for adhesjon og mLLDPE for forsegling - alt uten en eneste dråpe lim.
Laminering: problemet med limavhengighet
Laminering (også kalt tørrlaminering eller løsningsmiddelbasert laminering) innebærer separat produksjon av to eller flere monolags- eller koekstruderte filmer, for deretter å binde dem sammen ved hjelp av et lim påført via et rullesystem. Limet er typisk oppløst i organiske løsemidler som etylacetat, MEK eller toluen, som senere fordampes i tørketunneler.
Hvor forurensning oppstår
- Ufullstendig fordampning: Selv under optimal tørking kan rester av løsemidler (deler per million) forbli fanget mellom lagene.
- Limmigrering: Oligomerer med lav molekylvekt fra polyuretanlim kan migrere gjennom tetningsmiddellaget inn i mat, spesielt med fete eller sure matvarer.
- Overføring av dårlig smak: Rester av løsemidler som etylacetat produserer påvisbare lukter i sensitive produkter som sjokolade eller kaffe.
Uavhengig testing (data fra europeisk studie fra 2022 på 150 fleksible emballasjeprøver) fant at løsemiddelbaserte laminerte filmer hadde et gjennomsnittlig gjenværende løsningsmiddelnivå på 8,7 mg/m², mens koekstruderte filmer ikke viste noe. Selv løsemiddelfrie (100 % faste stoffer) lim brukt i laminering introduserer monomere rester som ikke er regulert så strengt som løsemidler, men som fortsatt utgjør potensiell migrasjonsrisiko.
For gjennomsiktig fleksibel emballasjefilm laminering skaper også et potensielt delamineringspunkt hvis limet brytes ned over tid eller under retortforhold. Koekstrudering er derimot delamineringsbestandig fordi lagene er smeltet sammen på molekylært nivå.
Hvorfor løsemiddelfri betyr noe: Helse og regulatoriske drivere
Løsemiddelrester er ikke bare et kvalitetsproblem – de er et juridisk og helsemessig ansvar. Reguleringsorganer over hele verden har satt strenge migrasjonsgrenser for løsemidler i materialer som kommer i kontakt med mat. For eksempel spesifiserer EUs plastforordning (EU) nr. 10/2011 spesifikke migrasjonsgrenser (SML) for mange løsemidler, men håndhevelsen er utfordrende fordi løsemidler ikke med vilje tilsettes i den endelige filmen – de er prosesshjelpemidler som bør fjernes.
Sammenlignende sikkerhetstabell: Koekstrudering vs. laminering
| Parameter | Koekstrudering (løsningsmiddelfri) | Løsemiddelbasert laminering |
|---|---|---|
| Resterende løsemidler | Ingen (0 mg/m²) | Vanligvis 5-15 mg/m² |
| Limigrasjonsrisiko | Ingen (ingen lim) | Primære aromatiske aminer, isocyanater mulig |
| Delaminering under varme | Svært lav (ko-ekstrudert binding) | Moderat til høy |
| Lagtykkelsestoleranse | ±5 % typisk | ±10 % på grunn av klebemiddelvariabilitet |
| Optical Haze (for 50 µm klar film) | 2-4 % | 4-8 % (klebende lag gir uklarhet) |
| Oksygenbarriere (for EVOH-basert) | Utmerket (koekstruderte bindelag bevarer EVOH-krystallinitet) | Bra, men lim kan bryte ned barrieren over tid |
For bruksområder som ferskt kjøtt, ost eller ferdigretter, a klar flerlags emballasjefilm produsert via koekstrudering gir den sikreste profilen. Store hurtigbetjente restaurantkjeder har begynt å gå over til koekstruderte poser for sauser og dressinger etter å ha oppdaget løsemiddelrester i laminerte alternativer.
Prosessskjema: Koekstrudering vs. lamineringslinje
Følgende SVG illustrerer den grunnleggende forskjellen i produksjonstrinn. Koekstrudering kombinerer smelter i en enkelt dyse, mens laminering krever separat filmproduksjon, limbelegg, tørking og liming - hvert trinn en mulighet for kontaminering.
Optisk og mekanisk overlegenhet av koekstruderte filmer
Utover sikkerhet tilbyr coekstrudering funksjonelle fordeler som er avgjørende for matemballasje. Blåst film med høy klarhet produsert via koekstrudering oppnår eksepsjonell gjennomsiktighet fordi ingen klebende lag sprer lys. Typiske uklarhetsverdier for en 60µm koekstrudert PE-basert klar film er 2-3 %, sammenlignet med 5-7 % for en tilsvarende laminert struktur med polyuretanlim. For støpt koekstrudert plastfilm , kan dis være så lavt som 1,5 %, noe som gjør den ideell for førsteklasses konfekt- og bakeriemballasje der produktsynlighet styrer kjøpsbeslutninger.
Mekanisk integritet under stress
Koekstruderte filmer viser overlegen adhesjon mellom lag fordi polymerkjeder fra tilstøtende lag interdiffunderer. Dette er spesielt viktig for koekstrudert PE-film gjennomsiktig brukes i applikasjoner med vertikal form-fyll-forsegling (VFFS). Laminerte filmer, omvendt, risikerer delaminering ved tetningskjever eller under falltester. En studie fra 2021 som sammenlignet 1000 VFFS-poser for frosne grønnsaker fant at koekstruderte strukturer hadde en delamineringshastighet på 0 % etter 6 måneders lagring ved -20 °C, mens løsemiddelbaserte laminater viste en delamineringshastighet på 2,4 % på grunn av limsprøhet.
For emballasje med modifisert atmosfære (MAP), a flerlags gjennomsiktig barrierefilm bruk av koekstrudert EVOH gir konsistente oksygenoverføringshastigheter (OTR) så lave som 0,5 cc/m²/dag ved 23°C/50 % RF. Laminering kan forårsake OTR-variasjoner fordi limlaget fungerer som en ekstra barriere, men ujevn beleggtykkelse skaper mikrokanaler for gassgjennomtrengning.
Real-World Ytelsesdata: Koekstrudering vs. laminering
For å kvantifisere forskjellene analyserte vi produksjonsdata fra mellomstore fleksible emballasjeomformere (anonymiserte industristandarder). Tabellen nedenfor oppsummerer gjennomsnittlig kvalitetsmålinger over 50 produksjonsserier av klare barrierefilmer for tørr matemballasje (tykkelse 80 µm, mål OTR < 2 cc/m²/dag).
| Metrisk | Koekstrudert film | Laminert film (løsningsmiddelbasert) |
|---|---|---|
| Gjennomsnittlig dis (%) | 2.8 | 6.2 |
| Totalt gjenværende løsemidler (mg/m²) | 0 | 11.3 |
| Variasjon i lagtykkelse (CV%) | 4.2 | 9.7 |
| Avrivningsstyrke (N/15 mm) etter retort (121°C, 30 min) | 4.8 | 2.1 (klebende nedbrytning) |
| Variasjon av oksygenoverføringshastighet (SD på 10 prøver) | 0.18 | 0.52 |
| Deteksjon av dårlig lukt (sensorisk panel, 7 dager etter konvertering) | Ingen | Påvist i 14 % av prøvene |
Disse tallene viser at koekstrudering ikke bare eliminerer løsningsmiddelrisiko, men også gir mer konsistente optiske og barriereegenskaper. For krystallklar matemballasjefilm beregnet for direkte kontakt med produkter med høyt fettinnhold (f.eks. ost, nøtter), er fraværet av klebende oligomerer som kan migrere til lipider en avgjørende fordel.
Hvordan velge riktig koekstrudert klar film for applikasjonen din
Når du velger en gjennomsiktig co-ekstrudert plastemballasjefilm , vurder følgende tekniske parametere:
- Lagstruktur : 3-lags (fugemasse/slips/barriere) for tørrvarer; 5 eller 7 lag for høybarriere eller asymmetriske egenskaper.
- Tetningsmiddellag : mLLDPE eller VLDPE for lavtemperaturforsegling; EVA for høyere hot tack; PLA for komposterbare alternativer.
- Barrierelag : EVOH (for oksygen) eller polyamid (for punkteringsmotstand pluss moderat barriere).
- Optisk karakter : Spesifiser antiblokkerings- og sklitilsetninger kun i de ytre lagene for å unngå uklarhet. For blåst film med høy klarhet , bruk et ikke-migrerende slipmiddel som erucamid ved ≤500 ppm.
- Tykkelsesfordeling : Be om CD-tykkelsesprofiler; en godt avstemt støpt koekstrudert linje kan oppnå ±3 % toleranse.
For bruk i frossen mat opprettholder koekstruderte filmer fleksibiliteten ved -40°C uten at limet sprekker – en begrensning for mange laminerte strukturer. For produkter som krever retortsterilisering (f.eks. dyrematposer), tåler en koekstrudert struktur med polypropylenforsegling og EVOH-barriere 121°C uten delaminering, mens laminerte poser ofte krever dyre løsemiddelfrie lim som er klassifisert for retort.
Ofte stilte spørsmål
Q1: Er koekstrudert film alltid dyrere enn laminert film?
Ikke nødvendigvis. For enkle 3-lags strukturer kan koekstrudering være kostnadskonkurransedyktig på grunn av lavere råvareavfall og ingen limkjøp. For 7-lags høybarrierefilmer kan koekstrudering ha høyere pris på forhåndsstanse, men det eliminerer løsemiddelgjenvinningssystemer og limpåføringsenheter, noe som ofte resulterer i sammenlignbare eller lavere totale kostnader per kvadratmeter ved skala over 5 millioner m²/år.
Q2: Kan koekstruderte filmer oppnå samme barriereegenskaper som laminerte?
Ja. Koekstrudering kan produsere filmer med oksygenoverføringshastigheter under 0,1 cc/m²/dag ved bruk av 7-lags EVOH-baserte strukturer. Faktisk oppnår koekstrudering ofte en mer konsistent barriere fordi det ikke er noe klebende lag som kan fungere som en heterogen permeasjonsvei. For vanndampsperre er koekstruderte HDPE- eller PP-lag like effektive som limbundne alternativer.
Q3: Er alle koekstruderte filmer løsemiddelfrie?
Absolutt. Koekstrudering bruker ingen lim, primere eller løsemidler. De eneste komponentene er termoplastiske harpikser og tillatte tilsetningsstoffer (antioksidanter, stabilisatorer, glidemidler) som er smelteblandet. Dette gjør koekstrudering iboende i samsvar med EU- og FDA-forskrifter for løsemiddelrester.
Q4: Hvilke typer matemballasje har mest nytte av koekstruderte klare filmer?
Alle bruksområder der kjemisk migrasjon er kritisk: babymatposer, poser med økologiske produkter, ostemballasje, medisinske ernæringsprodukter og all mat med høyt fettinnhold (siden lipofile løsemidler og limmonomerer fortrinnsvis migrerer til fett). Frosne matvarer og retortable poser drar også nytte av koekstruderingsmotstanden mot delaminering.
Spørsmål 5: Hvordan kan jeg bekrefte om en film virkelig er koekstrudert i stedet for laminert?
Undersøk et tverrsnitt under et mikroskop etter farging med osmiumtetroksid (for polyeterbaserte bindelag) eller bruk FTIR-mikroskopi. Koekstruderte lag viser kontinuerlige, avsmalnende grensesnitt, mens laminerte filmer har en distinkt, ofte ujevn limlinje. En annen rask test: varmeforsegl filmen til seg selv ved 140 °C og skrell - koekstruderte filmer vil vise kohesjonssvikt i tetningsmiddellaget, mens laminater kan delaminere ved limgrensesnittet.
Konklusjon: Skiftet til løsemiddelfri koekstrudering er uunngåelig
Regelverket skjerpes globalt. EU vurderer å senke spesifikke migrasjonsgrenser for vanlige løsemidler som etylacetat fra 5 mg/kg til 1 mg/kg. Forbrukertesttjenester rapporterer at "løsemiddelfrie" påstander blir like viktige som "BPA-frie" for emballasje. For produsenter av gjennomsiktig fleksibel emballasjefilm , overgang til koekstrudering er ikke bare en sikkerhetsoppgradering - det er en konkurransemessig nødvendighet.
Koekstrudering leverer klar flerlags emballasjefilm med null kjemisk migrasjonsrisiko, overlegen optisk klarhet, konsistent barriere og robust mekanisk integritet. Mens kapitalinvesteringen for en multi-ekstruderlinje er høyere enn for en laminator, gir driftsbesparelsene ved å eliminere lim, løsemidler og tørkeenergi, pluss eliminering av regulatoriske overholdelsesrisikoer, en overbevisende avkastning innen 2-3 år for middels volumprodusenter.
For merkevareeiere som ønsker å markedsføre emballerte matvarer med "ren etikett" eller "ingen kjemisk kontakt", spesifisere en gjennomsiktig co-ekstrudert plastemballasjefilm er den mest troverdige og etterprøvbare tilnærmingen. Ettersom industrien beveger seg mot sirkulære økonomimodeller, er koekstruderte monolag-kompatible strukturer også lettere å resirkulere enn blandede materialer. Fremtiden for sikker, gjennomsiktig matemballasje er koekstrudert og fri for løsemidler.